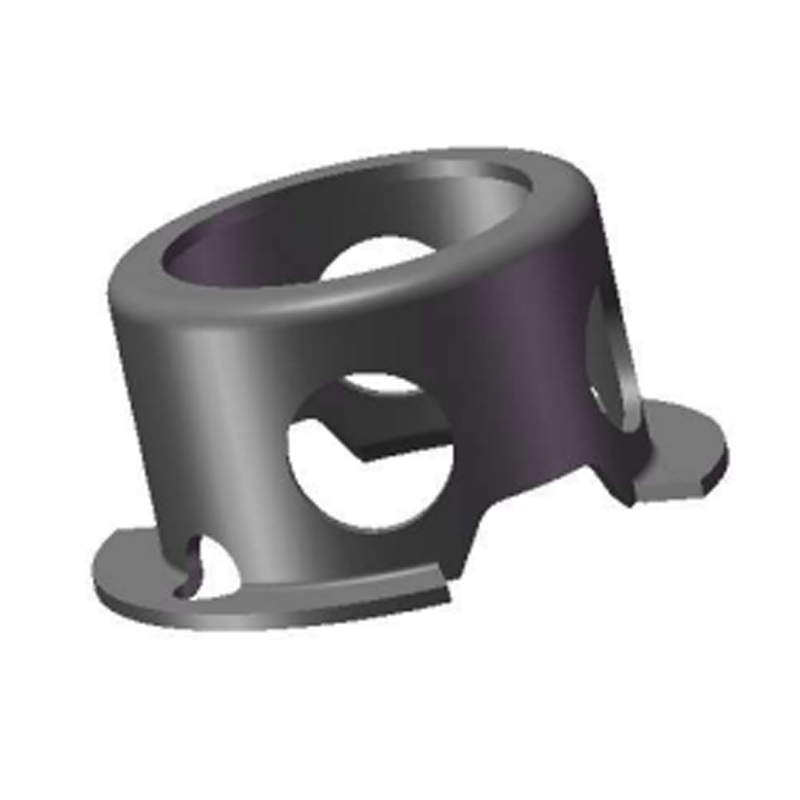
Pokaždé, když se hřídel v převodovce, pohonu nebo rotoru větrné turbíny roztočí, za studena lisovaný kroužek je obvykle tím, co zabrání tomu, aby se sestava oddělila. Lisování za studena je proces tváření při pokojové teplotě: svitek z pružinové oceli nebo pásu z nerezové oceli je přiváděn do lisu, poté vystřižen, proražen a ohýbán progresivní matricí na hotové díly. Je to standardní výrobní postup pro pojistné kroužky, pojistné kroužky a lisované podložky, protože kombinuje efektivitu materiálu, rychlost a opakovatelnost rozměrů. Tento článek vás seznámí s tím, jak proces funguje, jaké tolerance může mít, na kterých materiálových indikátorech záleží a jak napsat nákupní specifikaci, která přežije kontakt se skutečnou výrobní linkou.
Základní závěr: Lisování za studena přináší nejnižší jednotkové náklady a nejkonzistentnější rozměry pro pojistné kroužky, pojistné kroužky a lisované podložky při středních až velkých objemech. O přesnosti, které skutečně dosáhnete, však rozhoduje vůle v zápustce, kompenzace odpružení a tolerance vstupního pásu – nikoli rychlost nebo tonáž lisu.
Co se děje uvnitř lisovací formy za studena
Lis přivádí svitkový materiál do progresivního nástroje a každý zdvih posune pás o jednu stanici. Jedna stanice vystřihne vnější obrys, další prorazí výstupky nebo drážky a následující stanice vytvoří úkos před oddělením dílu od pásu. Vnější pojistný kroužek například přejde z plochého pásku na úplný kroužek za méně než jednu sekundu, poté projde třídicím systémem, který vyřadí cokoli mimo rozměrové okno.
Tři fyzikální principy vysvětlují, proč se proces chová tak, jak se chová:
Deformace za studena
Žádné zahřívání znamená bez vodního kamene a bez oduhličené vrstvy. Zachovaný povrch přímo přispívá k únavové pevnosti, a proto lisované kroužky z pružinové oceli vydrží miliony cyklů ve vibrační sestavě.
Otužování práce
Lisování dodává tvrdost podél střižených hran a tvarovaných rohů. V závislosti na jakosti může příchozí pás pružinové oceli během zdvihu získat 10 až 20 HRC, což často eliminuje samostatnou operaci kalení.
Odpružení
Každý elastický materiál se po vytvarování snaží vrátit do původního tvaru. Výrobci nástrojů ohýbají úhly o vypočítanou hodnotu, obvykle 2 až 5 stupňů pro pružinovou ocel, a potvrzují kompenzaci na dílech prvního artiklu.
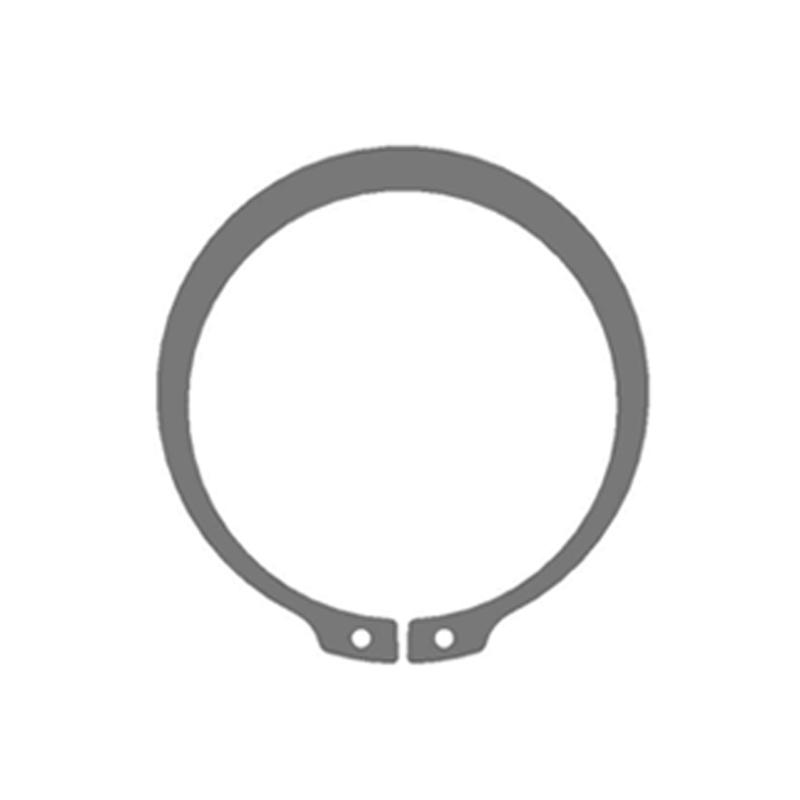
Vnější pojistné kroužky pro hřídele podle DIN 471 tuto přesnost v praxi ukazují. Díky zaslepovací vůli udržované na 8 až 12 procentech tloušťky pásu a tloušťce materiálu v rozmezí ±0,02 mm je hotový kroužek pevně usazen v drážce bez vůle, přesto jej lze snadno vyjmout pomocí kleští na pojistné kroužky.
 DIN 471 Vnější pojistné kroužky pro hřídele s přesnými tolerancemi Tyto vnější pojistné kroužky pro hřídele se vyznačují přesnou zaslepovací vůlí a těsnou kontrolou tloušťky materiálu, což zajišťuje bezpečné usazení v drážkách, přičemž je lze odstranit standardními kleštěmi. Vhodné pro axiální držení v mechanických sestavách. Zobrazit produkt →
Lisování za studena vs. kování za tepla, obrábění a tvarování drátu
Níže uvedená tabulka uvádí lisování za studena proti třem alternativám, které může kupující vyhodnotit pro stejnou geometrii pojistného kroužku.
Toleranční sloupec je hlavním důvodem, proč si zákazníci přesného spojovacího materiálu volí lisování za studena před kováním za tepla: se srovnatelnou geometrií za studena lisování udržuje rozměrové odchylky zhruba šestkrát těsnější a přitom využívá zlomek energie.
Skryté indikátory, které kontrolují životnost
Výkres obecného uspořádání uvádí vnější průměr a tloušťku, ale o dlouhé životnosti rozhoduje několik hodnot, které se na výkresu objevují jen zřídka:
- Výška otřepu — na straně vylamování ponechejte méně než 0,10 mm a požádejte, aby otřepy směřovaly pryč od kontaktního povrchu drážky.
- Konzistence tvrdosti — v rozmezí ±3 HRC v celé dávce, pokud je specifikováno tepelné zpracování; větší rozptyly obvykle znamenají nestabilní plnění pece nebo chemii pásu.
- Pevnost v tahu — nastavení podle třídy materiálu plus mechanického zpevnění; níže uvedená tabulka ukazuje typické minimální hodnoty.
- Odolnost proti únavě — pro dynamické aplikace vyžadovat ověření po 100 000 cyklech při pracovním zatížení před uvedením do výroby.
Níže uvedená tabulka uvádí minimální pevnosti v tahu pro pět druhů materiálů běžně specifikovaných pro lisované pojistné kroužky:
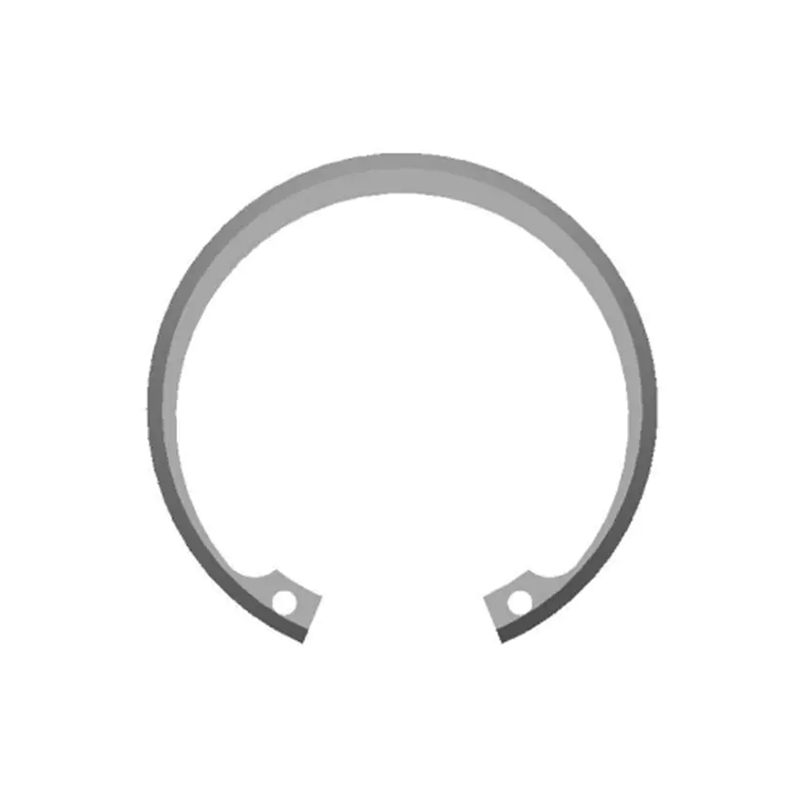
Vyvrtané díly spoléhají na stejné parametry. Metrické vnitřní pojistné kroužky DIN 472 zapadnou do obrobené drážky uvnitř pouzdra a jejich přídržná síla závisí jak na rozměrech kroužku, tak na toleranci šířky drážky. Pokud se tloušťka příchozího pásu posune, změní se tvrdost ve smykové zóně a kroužek může při vibracích volně sedět.
 Metrické vnitřní pojistné kroužky DIN 472 pro vyvrtané drážky Tyto vnitřní pojistné kroužky jsou vyrobeny podle metrických norem DIN 472 a zamykají se do obrobených drážek pouzdra, aby se zabránilo axiálnímu pohybu. Jejich přídržná síla závisí na přesných rozměrech kroužků a tolerancích šířky drážky, což je rozhodující pro sestavy odolné proti vibracím. Zobrazit produkt →
Průmyslová distribuce spojovacího materiálu lisovaného za studena
Výrobní programy napříč automobilovým průmyslem, větrnou elektrárnou a stavebními stroji vykazují jasný vzorec koncentrace. Automobilový sektor spotřebuje největší podíl lisovaných pojistných kroužků, protože každé vozidlo jich nese stovky v převodovkách, systémech řízení, brzdách a mechanismech sedadel. Větrná energie je nejrychleji rostoucím segmentem, kde axiální retenční komponenty chrání vysoce hodnotné investice do hnacího ústrojí.
Převodovky větrných turbín stále více specifikují pružinové podložky Belleville s vysokým zatížením, aby udržely šroubování příruby pod předpětím i přes střídavé zatížení v ohybu. DIN 2093 definuje třídy zatížení a rozsahy rozměrů pro tyto podložky a lisování za studena je vyrábí ekonomicky ze speciálně válcované pružinové oceli. Stejné podložky se objevují v závěsných systémech a těžkých stavebních strojích, kde jsou vibrace a rázy součástí běžného provozu.
 DIN 2093 Pružinové podložky Belleville s vysokým zatížením Kuželové talířové pružiny podle DIN 2093, určené k udržení předpětí příruby při střídavém zatížení. Absorbují rázy, kompenzují vůli šroubu a jsou široce používány ve větrných turbínách, závěsných systémech a zařízení pro velká zatížení pro spolehlivé šroubové spoje. Zobrazit produkt →
Kontrolní seznam v pěti krocích pro získávání spojovacích prvků lisovaných za studena
Níže uvedená sekvence se řídí logikou skutečného projektu získávání zdrojů, od standardního výběru až po vstupní kontrolu. Každý krok má přímý vliv na výkon konečné montáže.
Potvrďte standardní geometrii a geometrii drážky
Vyberte si mezi DIN 471 (hřídel), DIN 472 (vrtání), DIN 984 (vnitřní zub), DIN 2093 (Belleville) nebo vlastním výkresem. Norma také definuje rozměry drážky v protilehlé části, proto před vyžádáním nabídky ověřte šířku a hloubku drážky.
Určete jakost materiálu
Pružinové oceli jako C67S, 65Mn a 51CrV4 nabízejí nejlepší poměr pevnosti k ceně pro dynamické aplikace. Nerezové třídy jako SUS301 a SUS304 jsou vybrány pro odolnost proti korozi a vysokoteplotní provoz, přičemž akceptují nižší pevnost v tahu.
Definujte kritické tolerance a směr otřepů
Uveďte, která strana prstence je funkční plochou, orientujte otřepy od ní a potvrďte maximální povolenou výšku otřepu. Lisovaný díl není obroben; aby tolerance byla realistická pro výrobní metodu.
Vyberte povrchovou úpravu
Každý olejovaný, fosfátovaný, pozinkovaný nebo pasivovaný povrch vyhovuje jinému prostředí. Fosfátování například poskytuje základní povlak, který také zlepšuje odolnost proti korozi, zatímco zinkování je typické pro umístění pod karoserií automobilů.
Naplánujte vstupní kontrolu
Dohodněte se na úrovních odběru vzorků, testování tvrdosti, kontrolách měřidla a zkoušce uložení drážky s reprezentativním hřídelem nebo otvorem. V kombinaci s automatickým optickým tříděním dodavatele to uzavře smyčku předtím, než se díly dostanou na vaši montážní linku.
Pokud váš díl nespadá do standardního katalogu, technické týmy mohou přizpůsobit geometrii, materiál a povlak společně s výrobcem lisování, který provozuje vyhrazenou zakázkové nestandardní lisované díly program. Přenesením vývoje do lisovny se vyhnete přenosu problémů s tolerancí mezi dva různé dodavatele.
Zachování kvality na velkoobjemové lisovací lince
Mezera mezi dokonalým prototypovým vzorkem a sérií 500 000 kusů je nejobtížněji kontrolovatelná část lisování za studena. Opotřebení matrice mění těsnicí vůli, tvrdost mezi cívkami se mírně mění a zatížení pece tepelného zpracování ovlivňuje rovnoměrnost tvrdosti. Konzistentní výstup proto vyžaduje více než jen dobrý nástroj: potřebuje procesní systém.
A plně vertikálně integrovaná výrobní linka — od přesného válcování a lisování přes lisování, tepelné zpracování, fosfátování, ultrazvukové čištění a automatickou optickou kontrolu — udržuje všechny tyto proměnné uvnitř jedné smyčky. Statistické řízení procesu sleduje kritické rozměry každou hodinu a posun mimo kontrolní limity zastaví linku dříve, než se rozmnoží vadné díly.
Kupující se chrání tím, že trvají na třech věcech: materiálové certifikáty od dodavatele svitků, zpráva o kontrole prvního artiklu pro každý nový nástroj nebo šarži materiálu a systém sledovatelnosti, který spojuje každý kód šarže zpět s výrobní zakázkou. Vnitropodniková zkušební laboratoř s akreditovaným statusem, jako je CNAS, také odstraňuje většinu argumentů ohledně tvrdosti a výsledků v tahu po odeslání.
Lisování za studena zůstává v jádru jednoduchým procesem. Rozdíl mezi kroužkem, který vydrží, a kroužkem, který praskne po několika tisících cyklů, však obvykle spočívá v parametrech uvedených v tomto článku: jakost materiálu, vůle nástroje, stav břitu a disciplína smyčky kvality.