Každý výrobní technik viděl stejný vzor selhání: pojistný kroužek, který ztrácí svou přilnavost během běhu s vysokými vibracemi, nebo pružná podložka, která pomalu uvolňuje své upínací zatížení po opakovaném tepelném cyklování. Příznaky vypadají odlišně, ale hlavní příčina je často identická – ocel nikdy neprošla precipitačním tepelným zpracováním potřebným k rozvinutí její plné elastické pevnosti.
Precipitační tepelné zpracování – také nazývané precipitační kalení nebo stárnutí – je třístupňový tepelný proces, který zvyšuje mez kluzu, tvrdost a odolnost proti únavě vybraných slitin. U pojistných kroužků, pružných podložek a lisovaných spojovacích prvků je to rozdíl mezi komponentou, která zůstane zajištěna ve své drážce, a komponentou, která se pod zatížením vysune.
Klíčové s sebou: Správně aplikované precipitační tepelné zpracování může zvýšit mez kluzu o 50 % nebo více ve srovnání s žíhaným stavem a zároveň způsobit minimální zkreslení – proto na něm závisí tenké díly s vysokou tolerancí, jako jsou pojistné kroužky a podložky Belleville.
Co vlastně srážkové tepelné zpracování dělá
Mechanismus není o tom, že by byl kov pevnější prací za studena nebo přeměnou martenzitu. Místo toho je slitina nucena uvolňovat extrémně jemné precipitáty uvnitř své krystalové struktury. Tyto částice blokují pohyb dislokací – mikroskopických defektů, které umožňují kovu ohýbat se a podléhat. Více překážek znamená vyšší sílu.
U spojovacího prvku to přináší tři měřitelné výhody:
- Vyšší mez pružnosti — díl se po opakovaném vychýlení vrátí do původního tvaru, což je přesně to, co musí pojistný kroužek udělat při každém roztažení a instalaci.
- Stabilní zatížení svorky — odolnost vůči relaxaci napětí udržuje pružné podložky těsné při pracovních teplotách až do zhruba 300 °C, v závislosti na jakosti.
- Delší únavová životnost — jemné, rovnoměrně rozptýlené precipitáty zpomalují iniciaci trhlin při cyklických vibracích.
Zvýšení meze kluzu oproti stavu žíhání u běžných slitin tvrditelných stárnutím.
Přibližný pracovní limit pro pružinovou ocel tvrzenou stárnutím před zrychlením relaxace napětí.
Stárnutí vede k minimálním rozměrovým změnám, přičemž jsou zachovány tolerance drážkového uložení přesných výlisků.
Tři stupně tepelného zpracování srážením
Fáze 1 – Léčba roztokem
Díl se zahřeje na teplotní rozsah, ve kterém se všechny legující prvky rozpustí v jeden pevný roztok. U uhlíkových pružinových pásků je to typicky 780–880 °C; pro precipitačně kalenou nerezovou ocel až do asi 1065 °C; pro hliníkové slitiny 470–500°C. Doba zdržení musí být dostatečně dlouhá, aby se struktura homogenizovala, ale dostatečně krátká, aby se zabránilo růstu zrn. U lisovaných součástí tato fáze také uvolňuje vnitřní pnutí způsobené stříháním a tvářením.
Fáze 2 – Kalení
Rychlé chlazení zachycuje tyto rozpuštěné prvky na místě a vytváří přesycený pevný roztok. V tomto bodě je kov tvrdší než žíhaný, ale neblíží se jeho konečné pevnosti. Zhášecí média se pohybují od vody a oleje až po polymerní roztoky nebo nucený vzduch. Tenké části, jako jsou pojistné kroužky a podložky, se rychle ochlazují, přesto musí být kalení regulováno, aby nedošlo k deformaci nebo prasknutí.
Fáze 3 – Stárnutí
Řízené opětovné zahřívání při nižší teplotě – obvykle mezi 150 °C a 500 °C v závislosti na slitině – umožňuje rozpuštěným prvkům nukleovat a růst jako ultrajemné precipitáty. Nedostatečné stárnutí zanechává sílu nevyvinutou; nadměrné stárnutí zdrsňuje částice a změkčuje materiál. Přesné řízení času a teploty je to, co odděluje spolehlivé tepelné zpracování od hádače.
Jak se to srovnává: Srážkové kalení vs. jiné cesty
Výběr tepelného zpracování je technické rozhodnutí, které závisí na tvaru, tloušťce a zatížení produktu. Níže uvedené srovnání shrnuje nejběžnější cesty, které může výrobce spojovacího materiálu použít.
Reakce stárnutí: Skrytý vrchol
Každá slitina tvrdnoucí stárnutím má vrchol tvrdosti a jediný způsob, jak jej najít, je odebírat vzorky dílů v závislosti na čase a teplotě. Níže uvedená tabulka ukazuje typickou odezvu stárnutí pro pás z pružinové oceli udržovaný při 350 °C po kalení. Tvrdost stoupá s tvorbou jemných sraženin a poté klesá, jak částice hrubnou.
Toto je skrytý indikátor, na který se většina kupujících nikdy neptá. Nezestárlý materiál může projít testem minimální tvrdosti, ale stále postrádá plnou mez pružnosti navrženou pro produkt. Přestárlý materiál riskuje předčasné únavové selhání. Odpovědný dodavatel sleduje křivku pro každou šarži a dokumentuje skutečné okno stárnutí.
Tam, kde jsou díly zpevněné srážkami nejdůležitější
Odvětví, která po spojovacích materiálech požadují nejvíce, jsou stejná, která řídí specifikace srážkového tepelného zpracování. Níže uvedené rozdělení představuje typickou spotřebu součástí z pružinové oceli tvrzené stárnutím v průmyslových odvětvích.
V automobilových převodovkách a CV kloubech musí vnější pojistné kroužky podle DIN 471 pro hřídele udržovat radiální přilnavost během milionů cyklů zatížení s vysokými otáčkami. U větrných turbín potřebují skříně převodovek upevnění na straně vrtání, které toleruje jak vibrace, tak teplotu maziva. Ve stavebních strojích musí pružné podložky udržet předpětí po desetiletí bez plánovaného dotahování.
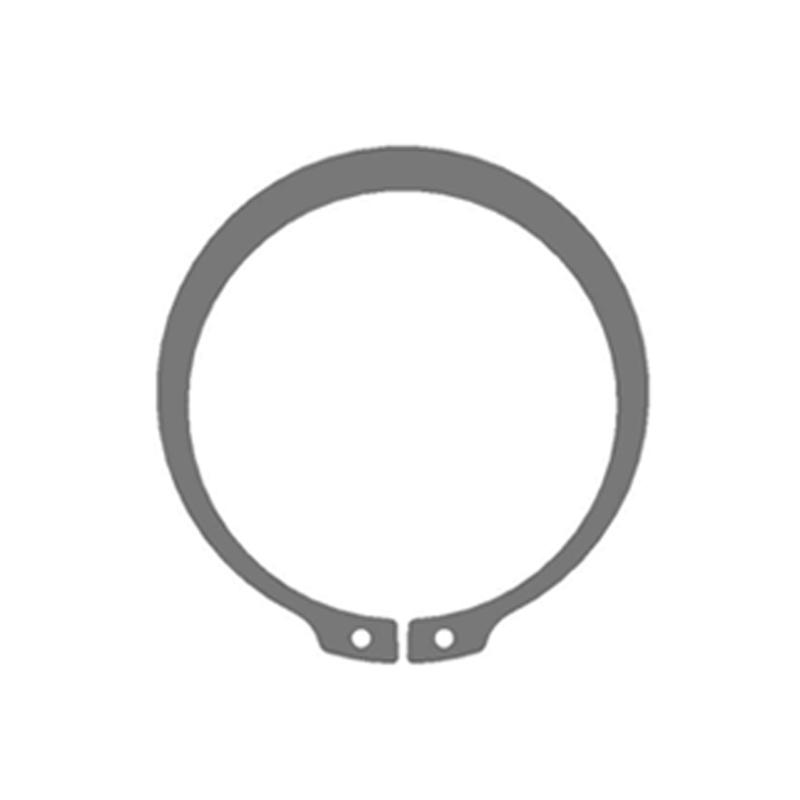
 DIN 471 Vnější pojistné kroužky pro uchycení hřídele Tyto vnější pojistné kroužky zabraňují axiálnímu posunutí na hřídelích u materiálů jako 65Mn a nerezové oceli a povrchových úprav, jako je fosfátování a zinkování. Vyhovují vysokootáčkovým aplikacím v automobilech a větrných turbínách, kde je kritická radiální přilnavost a odolnost proti vibracím. Zobrazit produkt →
Specifikace srážením tvrzených spojovacích prvků: Praktický průvodce
Kupující a konstruktéři mají tendenci se zaměřovat na cenu a dodací lhůtu, ale životnost určuje specifikace tepelného zpracování. Projděte si následujících pět kroků a budete mít specifikaci nákupu, která přežije kontakt s realitou.
Definujte servisní podmínky
Zaznamenejte rozsah provozních teplot, cyklus zatížení a úroveň vibrací. Tyto tři vstupy rozhodují o tom, zda je vhodná uhlíková pružinová ocel, 50CrV4 nebo precipitačně kalená nerezová ocel.
Vyberte materiál a standard
Přizpůsobte jakost příslušné normě – DIN 471 a DIN 472 pro pojistné kroužky, DIN 2093 pro podložky Belleville, DIN 988 pro ploché podložky. Normy definují rozsahy tvrdosti, rozměry a zkušební metody.
Nastavte kritéria přijetí
Dohodněte se na okně tvrdosti, zkušebním zatížení a stavu povrchu. U pojistného kroužku jsou tolerance uložení do drážky a plné vychýlení bez trvalého nastavení nesmlouvavé.
Ověřte řízení procesu
Zeptejte se, jak výrobce kontroluje křivku stárnutí u každé šarže. Plný vlastní výroba — od válcování a lisování přes tepelné zpracování až po optické třídění — zkracuje zpětnou vazbu a zlepšuje konzistenci.
Vyžádejte si dokumentaci
Vyžádejte si materiálové certifikáty, protokoly o zkouškách tvrdosti a záznamy o rozměrové kontrole. Nezávislá akreditace testovacího centra dodavatele dodává skutečnou jistotu.
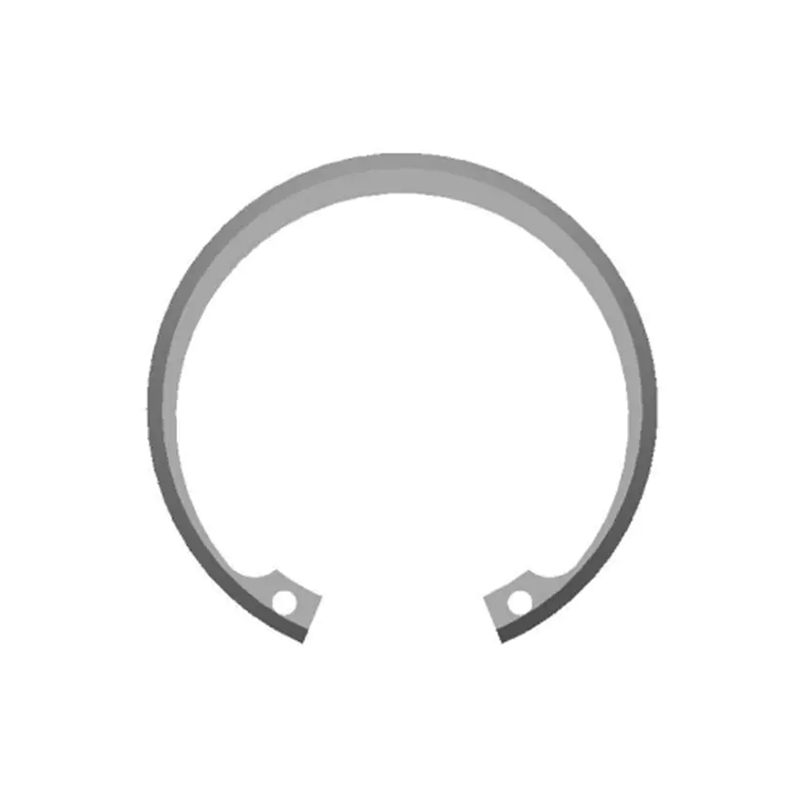
Pokud se jedná o použití v náboji nebo vrtání pouzdra, zůstávají vnitřní pojistné kroužky DIN 472 standardní odpovědí pro uchycení ložisek a součástí, kde je přístup k demontáži omezený.
 DIN 472 Vnitřní pojistné kroužky pro uchycení otvoru Tyto metrické pojistné kroužky, navržené pro montáž do vnitřních drážek, omezují axiální pohyb součástí v otvorech. Jsou dostupné v uhlíkových a nerezových ocelích se standardní povrchovou úpravou a jsou ideální pro uložení ložisek tam, kde je omezený přístup k demontáži. Zobrazit produkt →
U konstrukcí, které vyžadují vysoké, předvídatelné předpětí v těsném obalu, poskytují pružinové podložky Belleville pro vysoké zatížení DIN 2093 progresivní tuhost pružiny – ale pouze v případě, že pásek zestárnul na svůj ověřený vrchol tvrdosti.
 DIN 2093 Pružinové podložky Belleville s vysokým zatížením Tyto kuželové talířové pružiny poskytují progresivní tuhost pružiny a udržují předpětí v těsných obalech. Jsou vyrobeny z pružinových ocelí, jako je 51CrV4, nabízejí nízký zdvih s vysokou kompenzační silou, zabraňují uvolnění a tlumí nárazy v mechanických a elektronických zařízeních. Zobrazit produkt →
Údržba, kontrola a dodržování předpisů
Rozhodnutí o tepelném zpracování nekončí u brány továrny. Jak je součást skladována, instalována, pokovována a kontrolována, určuje, zda metalurgická výhoda přežije.
- Nikdy znovu nepoužívejte pojistné kroužky nebo pojistné kroužky. Kroužek, který byl roztažen pro odstranění, již byl namáhán nad svou mez pružnosti; jeho opětovná instalace vede k únavě.
- Po oplechování pečeme. Vodík zaváděný během galvanického pokovování může způsobit opožděný lom u oceli s vysokou tvrdostí. Standardní praxí je pečení na plechu při 190–220 °C po dobu nejméně čtyř hodin.
- Zkontrolujte tvrdost při vstupní kontrole. Přenosný test tvrdosti na šarži vzorku zachytí nedostatečné a nadměrné stárnutí dříve, než se díly dostanou na linku.
- Potvrďte sledovatelnost. Interakce mezi rozhodování o tepelném zpracování a povrchových úpravách může posunout odolnost proti korozi a únavové chování způsobem, který by měly dokumentovat certifikáty šarže.
Zpřísňují se také očekávání shody. Kupující stále častěji požadují prohlášení o materiálu, která potvrzují soulad s nařízeními REACH a RoHS, plus zprávy o zkouškách od akreditovaných laboratoří. Vlastní testovací centrum akreditované CNAS snižuje zátěž související s dokumentací a zkracuje cykly schvalování nových dodavatelů.
Srážkové tepelné zpracování není záhadný metalurgický rituál; je to měřitelný, kontrolovatelný proces. Skutečný rozdíl mezi prémiovým pojistným kroužkem a předčasným selháním je v tom, zda byl tento proces specifikován, monitorován a ověřen. Než schválíte dodavatele spojovacího materiálu, zeptejte se, jak vytvrzuje svůj materiál, jaké okno tvrdosti garantuje a jak to dokazuje. Odpovědi vám řeknou více než cena za tisíc.