Při kontrole materiálu nápravy těžkých vozidel se technik zeptal, proč se pojistné kroužky musely kovat za studena, místo aby je jednoduše soustružily z tyčového materiálu. Odpověď nebyla jen o ceně: ocel kovaná za studena poskytuje vzor toku zrna, který odolává růstu únavových trhlin mnohem lépe než obráběné díly.
Ocel kovaná za studena obvykle zvyšuje mez kluzu o 20–30 % a vytváří povrchovou úpravu 1,6–3,2 μm Ra, což z ní činí preferovanou volbu pro velkoobjemové pojistné kroužky, podložky a pojistné kroužky, kde je kritická odolnost proti únavě a rozměrová konzistence.
Ocel kovaná za studena: Co se stane s kovem?
Kování za studena deformuje ocel pod její teplotu rekrystalizace. Namísto rozbíjení a reformování zrn jako při kování za tepla, studený proces natahuje a otáčí krystalová zrna podél toku kovu. To je to, co vytváří mechanické zpevnění – mechanismus, který dodává oceli kované za studena její mimořádnou pevnost.
Zarovnání zrn
Zrna sledují obrys matrice a vytvářejí kontinuální linii toku, která zlepšuje únavovou životnost ve srovnání s řezanými nebo obráběnými povrchy.
Kalení kmenem
Deformace způsobuje dislokace, které brání dalšímu skluzu a zvyšují mez kluzu bez dodatečného tepelného zpracování.
Rozměrová stabilita
Vzhledem k tomu, že pracovní zpevnění je v celém průřezu rovnoměrné, konečné tolerance zůstávají těsné a opakovatelné u milionů dílů.
Na chemii oceli záleží stejně jako na geometrii. Nízkouhlíkové oceli jako C10, C15 a C22 jsou běžnou volbou, protože jejich nízký obsah uhlíku je činí dostatečně tvárnými, aby se deformovaly bez praskání. Bórové oceli se také používají, když je potřeba vyšší prokalitelnost pro tepelné zpracování po kování. Cílem je mikrostruktura, která dokáže absorbovat velká napětí při zachování konzistentního konečného tvaru.
Pro výrobce to znamená, že stejná třída oceli se může chovat odlišně v závislosti na konstrukci formy a rychlosti lisu. Proto pokročilé přesné výrobní procesy kombinovat řízené mazání, vůli matrice a optickou kontrolu, aby byl proces stabilní.
 Pružinová podložka Belleville DIN2093 s vysokým zatížením pro těsnění příruby Tato talířová pružina udržuje tlak v přírubě, když se šrouby povolují, s rovnoměrným rozložením napětí pro nízký zdvih a vysokou kompenzaci. Vhodné pro tlumení nárazů a ochranu upevňovacích prvků. Zobrazit produkt →
Kování za studena vs. kování za tepla: Srovnání na základě dat
Srovnání ukazuje, proč ocel kovaná za studena dominuje ve velkoobjemové výrobě přesných spojovacích prvků. Užší tolerance a lepší povrchová úprava snižují sekundární obrábění, zatímco nárůst pevnosti umožňuje odlehčení součásti bez zvýšení tloušťky průřezu.
Mimo tvrdost: Metriky, které předpovídají výkonnost oceli kované za studena
Samotná tvrdost nevypráví celý příběh. Skutečným ukazatelem životnosti je, jak rychle materiál deformačně ztvrdne a jak velké vnitřní napětí zůstane po tváření. Níže uvedený graf ilustruje nárůst meze kluzu typické nízkouhlíkové oceli kované za studena se zvyšujícím se poměrem deformace.
Křivka je nejprve strmá, pak se zplošťuje. To je důvod, proč je většina operací kování za studena navržena tak, aby se zastavila při 30–40% deformaci: za tímto bodem tažnost klesá rychleji, než se zlepšuje pevnost, což zvyšuje riziko prasknutí nebo selhání zápustky.
Kde se dnes používají ocelové spojovací prvky kované za studena
Ocelové komponenty kované za studena se objevují všude tam, kde musí kompaktní, vysoce pevný díl zůstat zajištěn na místě. Níže uvedené rozdělení sektorů odráží typický vzor poptávky, který vidí výrobci spojovacího materiálu.
- Automobilový průmysl – 60 %: převodové hřídele, držáky náprav, brzdové sestavy
- Větrná energie – 25 %: klece ložisek hlavního hřídele, příchytky ložisek
- Konstrukce – 15%: konstrukční spony spojů, nosné podložky
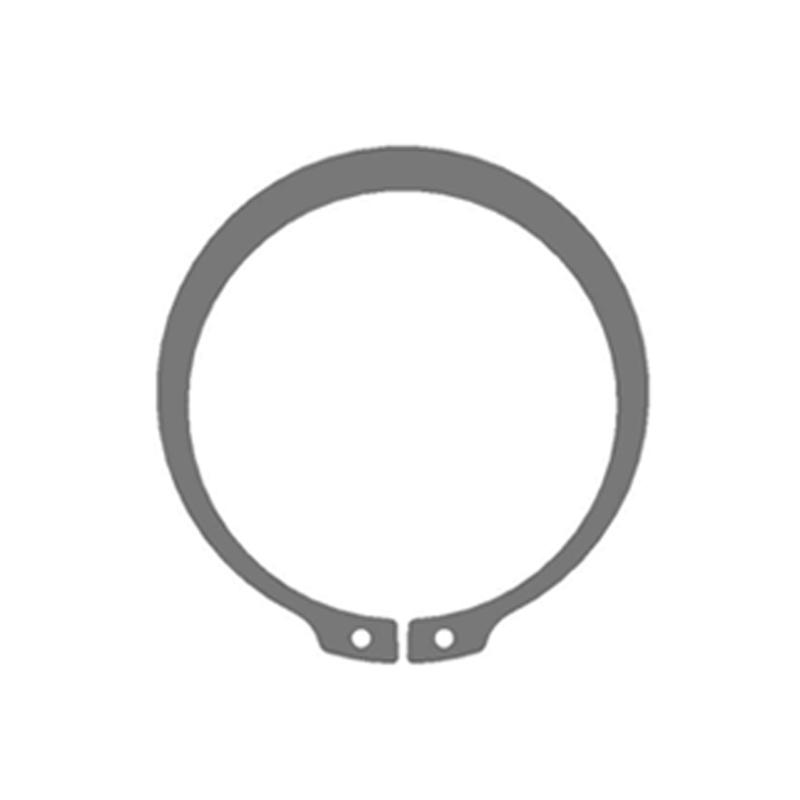
V automobilových aplikacích je ocel kovaná za studena výchozí pro díly, jako jsou pojistné kroužky hřídele, protože tento proces udržuje dosedací plochu kroužku rovnou a bez otřepů, což je nezbytné při opakovaném axiálním zatížení.
 Vnější pojistné kroužky DIN471 pro axiální držení hřídele Tyto pojistné kroužky jsou navrženy tak, aby zabránily axiálnímu posunutí na hřídelích, zlepšují stabilitu a efektivitu strojů. Ploché dosedací plochy snižují opotřebení při opakovaném zatížení. Zobrazit produkt →
Jak vybrat správný ocelový komponent kovaný za studena
Výběr za studena kovaného ocelového spojovacího prvku není jedno rozhodnutí. Je to sekvence kompromisů mezi materiálem, geometrií a schopností procesu. Následující kroky odrážejí praktický pracovní postup získávání zdrojů.
1. Definujte podmínky zatížení a teploty
Vypočítejte axiální zatížení a rozsah provozních teplot. To určuje požadovanou mez kluzu a zda je potřeba tepelné zpracování.
2. Přizpůsobte jakost oceli tvařitelnosti
Vyberte nízkouhlíkovou nebo bórovou ocel, která dokáže absorbovat napětí bez praskání. Ocel musí být také kompatibilní s finálním povrchovým nátěrem.
3. Zvolte Standardní nebo Vlastní design
Standardní díly DIN zkracují dodací lhůtu. Tam, kde je dráha zatížení neobvyklá, řešení upevňovacích prvků na míru umožňují přizpůsobení geometrie matrice profilu vaší drážky.
4. Ověřte tolerance a povrchovou úpravu
Zkontrolujte dosedací plochu prstence a radiální sektor, zda nejsou otřepy a rovinnost. Uvedená hodnota Ra je vaším nejlepším ukazatelem potenciálního opotřebení třením.
5. Audit kontroly kvality výrobce
Potvrďte, že dodavatel provádí u každé šarže automatickou optickou kontrolu a zkoušku tahem. Sledovatelnost od cívky k hotovému dílu zabraňuje drahým výpadkům v poli.
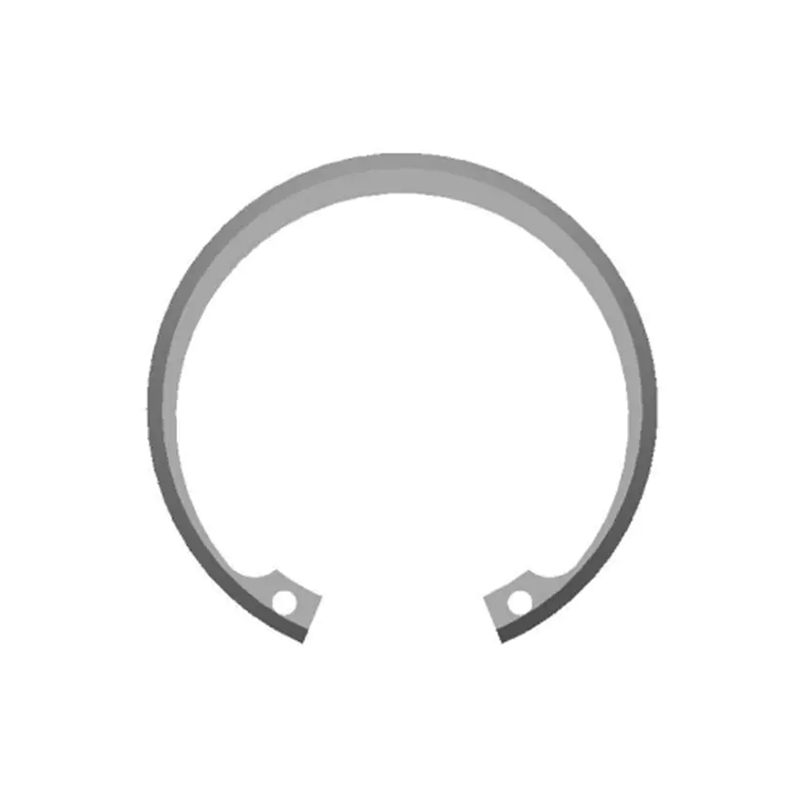
 Metrické vnitřní pojistné kroužky DIN472 pro vyvrtané drážky Tyto pojistné kroužky jsou instalovány ve vnitřních drážkách pro zajištění dílů v otvorech a nabízejí spolehlivé axiální polohování. K dispozici v uhlíkových a nerezových ocelích s různými povrchovými úpravami. Zobrazit produkt →
Údržba, normy a shoda pro ocelové díly kované za studena
Ocelové díly kované za studena, jako jsou hřídelové kroužky DIN 471, vrtné kroužky DIN 472 a pružné podložky DIN 2093, jsou navrženy tak, aby fungovaly po mnoho let, ale stále vyžadují řádnou manipulaci a pravidelné ověřování.
- Zkontrolujte šířku drážky na hřídeli nebo skříni. Opotřebení na hraně drážky je nejčastější příčinou dislokace kroužku.
- Aplikujte antikorozní ochranu uvedenou na výkresu: fosforečnan zinečnatý, zinkové vločky nebo černý oxid se chovají pod solnou mlhou jinak.
- Ověřte, že certifikát tepelného zpracování odpovídá požadované tvrdosti povrchu. Hodnoty hloubky pouzdra nebo protvrzení musí být návazné na materiálový certifikát.
- Po demontáži zkontrolujte mikrotrhliny, zejména v prostředí s vysokými vibracemi. Díly kované za studena si zachovávají zbytkové napětí; prasklina se může rozšířit, pokud je prsten znovu nesprávně použit.
V případě použití při zvýšených teplotách nebo vysoce korozivních aplikacích se před objednávkou poraďte s dodavatelem materiálu. K dispozici jsou nerezové a vysoce legované oceli kované za studena, ale vyžadují jiné lisovací rychlosti a vůle v zápustce než uhlíkové oceli.