Výkres, který říká pouze „ocel kalená a popouštěná, 45–50 HRC“, ponechává otevřená tři rozhodnutí: jaký druh oceli, jakou popouštěcí teplotu dodavatel skutečně držel a jak velká část funkční hrany může být oduhličena. Tyto tři odpovědi rozhodují o tom, zda vnější pojistný kroužek udrží ložisko na místě po dobu deseti let vibrací, nebo se tiše uvolní v prvním servisním intervalu.
Krátká odpověď: "tvrzený a temperovaný" popisuje sekvenci, nikoli vlastnost. Kalení austenitizuje ocel při zhruba 800–900 °C a kalí ji na maximální tvrdost; popouštění ihned poté obnovuje houževnatost při kontrolovaných nákladech na tvrdost. Pro pojistné kroužky a talířové pružiny z pružinové oceli se většina specifikací ustálí mezi 42 a 52 HRC po temperování někde v rozmezí 300–450 °C: dostatečně tvrdé, aby odolalo brinelingu při axiálním tahu, dostatečně tvárné, aby vydržely instalaci s kleštěmi na pojistné kroužky.
Vše níže je psáno ze strany nákupu a procesu. Každá sekce odpovídá na otázku, kterou bude muset kupující, konstruktér nebo inženýr kvality případně obhájit na schůzce s dodavatelem nebo ve zprávě o poruše.
Kalení a temperování: Co každý krok skutečně řídí
Tepelné zpracování není jedna operace. Čtyři stupně se skládají a každý z nich má svůj vlastní charakteristický způsob selhání. Matoucí je důvod, proč mohou dva dodavatelé certifikovat 48 HRC a přitom dodávat díly, které se v terénu chovají úplně jinak.
Austenitizace, 800–900 °C
Teplota a čas namáčení rozhodují o tom, kolik uhlíku vstoupí do roztoku. Nedostatečné namočení zanechává měkké feritové kapsy, které nikdy neztvrdnou; přemáčení zdrsňuje zrno a stojí tuhost bez přidání pevnosti. Pružinové oceli jako 65Mn a 50CrV4 se obvykle pohybují na horní hranici tohoto rozmezí.
Kalení
Olej vyhovuje legovaným druhům; voda nebo polymer jsou vhodné pro běžné uhlíkové třídy, jako je C67S. Kalení musí být dostatečně rychlé, aby minulo perlitový nos, a dostatečně jemné, aby nepopraskalo tenké prstencové části. Zde se rozhoduje o zkreslení, ne v temperování.
Temperování, typicky 300–500 °C
Toto je fáze, která definuje dodanou vlastnost. Uprostřed rozsahu, zhruba 20 °C popouštěcí teploty posune tvrdost o 1–2 HRC. Počítá se také doba výdrže: část vytažená v okamžiku, kdy dosáhne teploty, není stejná jako část namočená po dobu jedné hodiny.
Pečeme po pokovování
Jakákoli galvanicky pokovená část nad asi 32 HRC nese riziko vodíkové křehkosti. Vypalování při 190–230 °C, zahájené během několika hodin po pokovování, je standardní zmírnění – a patří do objednávky, nikoli do předpokladu.
Temperování Temperature Nastavuje tvrdost, houževnatost a stabilitu
Níže uvedená tabulka je nejužitečnější reference, když výkres uvádí pouze pásmo tvrdosti. Ukazuje, co udělá změna teploty popouštění s 0,6–0,8 % uhlíkové pružinové oceli, kalené v oleji od cca 850 °C.
Praktické čtení je důležitější než čísla. Pojistný kroužek 46–52 HRC a talířová pružina 40–46 HRC nejsou stejný výrobek s odlišnou dokumentací. Pojistný kroužek potřebuje tvrdost povrchu, aby odolal škrábání stěny drážky; talířová pružina potřebuje vyšší temperovací teplotu, aby mohla vychýlit miliony cyklů bez nutnosti trvalého nastavení.
 DIN 2093 Kuželová talířová pružina pro axiální zatížení Kuželová talířová pružina pro axiální zatížení a udržení přírubového tlaku, s tabulkou velikostí DIN 2093, pružinové oceli a možnosti povrchové úpravy. Zobrazit produkt →
Normy nastavují okno, nikoli proces. DIN 471 a DIN 472 pro pojistné kroužky a DIN 2093 pro talířové pružiny definují rozsahy tvrdosti a přípustné oduhličení. Dodavatel, který uvádí pouze „45–50 HRC“, uvádí výsledek bez záruky procesu.
Indikátory, které rozhodují o životě v terénu
Tvrdost je číslo vytištěné na certifikátu. O únavovém životě rozhodují čtyři věci, které se na něm jen zřídka objevují.
- Dekarbonizace. Klasickou příčinou předčasného selhání pojistného kroužku je měkká, uhlíkem ochuzená kůže na funkčním okraji. Osvědčená praxe ho zakryje na 0,02 mm na nosné hraně a zkontroluje to na leštěném průřezu, ne okem.
- Zadržený austenit. Zhruba nad 5 % se austenit za provozu přeměňuje na netemperovaný martenzit: kroužek roste a tvar se mění. Druhé temperování nebo kryogenní ošetření to sníží.
- Velikost zrna a obsah inkluzí. Jemné zrno (ASTM 7 nebo jemnější) umožňuje prstenci 48 HRC přežít rázové zatížení. Hrubé zrno z přehřáté austenitizační lázně se nikdy neobjeví na certifikátu tvrdosti.
- Kvalita hrany. Lisované kroužky nesou smykovou zónu a lomovou zónu. Otřepy nebo mikrotrhlinky na tahové hraně se stávají místem iniciace únavy dlouho předtím, než se drážka opotřebuje.
Protože se tyto proměnné nastavují spíše uvnitř pece než při závěrečné kontrole, záleží na cestě procesu více než na samotném certifikátu. naše vnitropodnikový výrobní tok udržuje blankování, tepelné zpracování, fosfátování a automatizované optické třídění uvnitř jednoho systému kvality, díky čemuž je opakovatelnost tvrdosti mezi jednotlivými šaržemi auditovatelná spíše než neoficiální.
Tvrzené a temperované spojovací prvky odvádějí svou práci
Kalené a temperované díly se soustřeďují všude tam, kde se vibrace a tepelné cykly setkávají se spojem, který musí zůstat těsný, aniž by byl svařen.
Automobilový pohon a brzdění – asi 42 %
Větrné převodovky a náklonové systémy – asi 22 %
Stavební a zemědělské stroje – cca 18 %
Průmyslové převodovky a čerpadla – asi 12 %
Ostatní obecné stroje – asi 6 %
Výše uvedené rozdělení odráží mix nabídek, který vidíme, spíše než studii trhu, ale vysvětluje vzorec. Pojistné kroužky jsou na prvním místě v tomto seznamu, protože jsou obvykle nejlevnější součástí drahé sestavy a ta, jejíž selhání způsobuje největší vedlejší škody. Zejména větrné aplikace vyžadují něco, co je těžké specifikovat samotnou tvrdostí: 42–50 HRC, nízké oduhličení a fosfátovou nebo zinkovou povrchovou úpravu, která nezpůsobí křehnutí prstence.
Nejčastěji poptávanou položkou zůstává hladký hřídelový kroužek, protože jde o výchozí axiální polohovač v provedení převodovky, čerpadla a motoru.
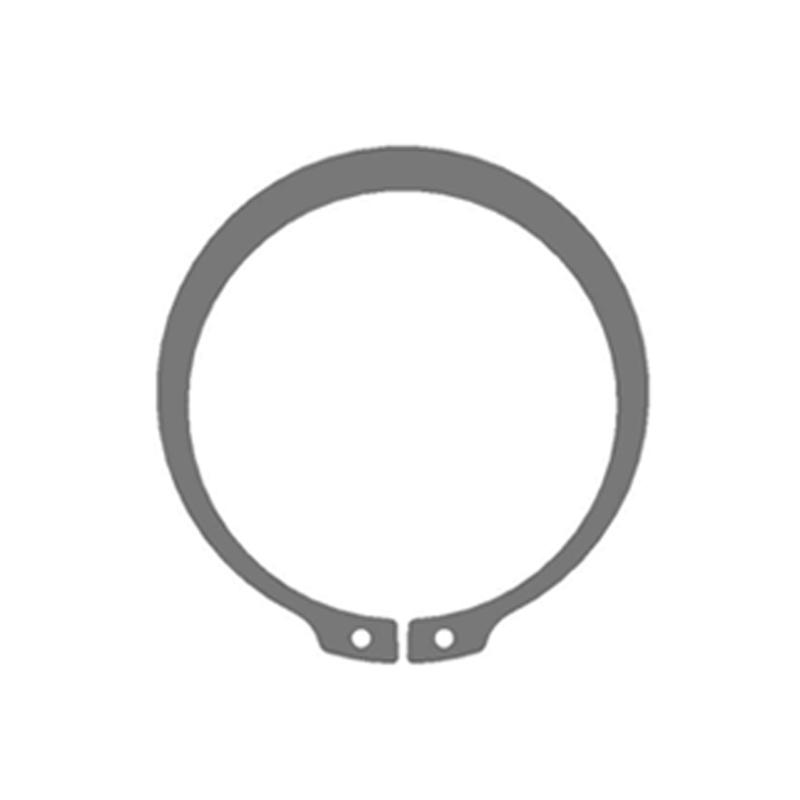
 DIN 471 Vnější pojistné kroužky pro axiální držení hřídele Pojistné kroužky hřídele pro axiální umístění a řízení posuvu, s velikostí DIN 471 do 1000 mm, uhlíková nebo nerezová ocel a možnosti povrchové úpravy. Zobrazit produkt →
Specifikace a nákup: Kontrola v pěti krocích
Většina sporů o tvrdosti vede k nákupní objednávce, která jmenovala číslo a nic jiného. Pět řádků specifikace odstraňuje téměř všechna tato rizika.
1. Pojmenujte standard. DIN 471, DIN 472, DIN 2093 a jejich ekvivalenty již stanovují rozsahy tvrdosti, geometrii drážky a zkušební metody. Nákup na standardní číslo odstraní většinu argumentu dříve, než začne.
2. Uveďte okno a metodu. Rozsah, jako je 44–50 HRC, plus uvedená cesta převodu (HV1 převedena na HRC pro tenké profily), zabraňuje klasickému sporu, kdy se 1,2mm kroužek na stolním testeru čte jinak.
3. Uzavřete teplotu temperování. Napsání „tempered not pod 350 °C“ zabrání dodavateli dosáhnout tvrdosti krátkým, nízkoteplotním temperováním, které způsobí, že součást bude při provozu křehká.
4. Nastavte limity oduhličení a hrany. Jedna klauzule ve specifikaci a jedna kontrola při příchozí inspekci odstraní celý chybový režim z registru rizik.
5. Vyžadovat sledovatelnost šarže. Pec, šarže, tabulka tepelného zpracování, průzkum tvrdosti a záznam vypalování pokovování – dokumenty, které činí nárok obhájitelným o rok později.
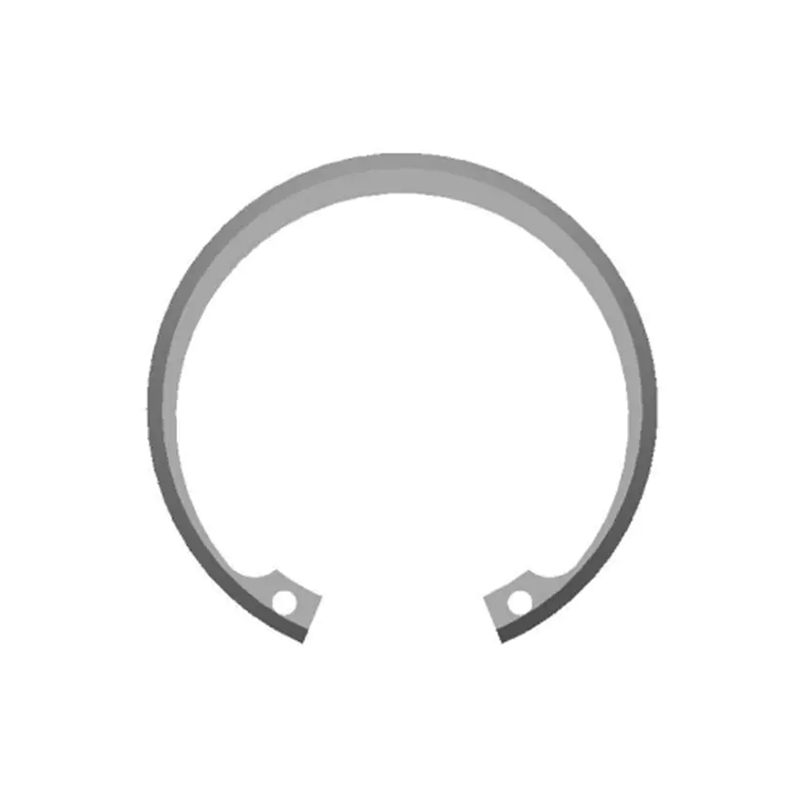
 DIN 472 metrické vnitřní pojistné kroužky pro uchycení otvoru Vnitřní pojistné kroužky pro axiální uchycení v obrobených otvorech, s metrickými rozměry DIN 472, uhlíková nebo nerezová ocel a možnosti povrchové úpravy. Zobrazit produkt →
Tam, kde je výkres speciální – odsazený výstupek, nestandardní šířka drážky, konzola, která si také zachovává ložisko – práce na specifikaci se jednoduše posunou dříve. naše zakázkové ražení a vývoj prstenů cesta začíná rozměry drážky a zatěžovacím stavem spíše než katalogovým číslem, což je obvykle nejrychlejší způsob, jak vyřešit otázku tvrdosti, na kterou norma neodpovídá.
Údržba, opětovné použití a dodržování předpisů
Vlastnosti, díky nimž jsou kalené a temperované díly spolehlivé, také ztěžují posouzení jejich stavu pouhým okem. Několik pravidel udržuje sestavy poctivé po první přestavbě.
- Po vyjmutí nepoužívejte znovu pojistný kroužek nebo talířovou pružinu. Popouštění, které poskytuje tažnost, také znamená, že prstenec, který byl jednou roztažen, byl jednou uvolněn.
- Při každém servisu hledejte na stěně drážky třecí korozi. Leštěná svědecká značka znamená pohyb, což znamená, že šířka drážky nebo tloušťka prstence je mimo toleranci.
- Uchovávejte záznam o pečení po pokovování pro všechny pozinkované součásti nad 32 HRC. Pokud záznam chybí, považujte šarži za podezřelou, nikoli za přijatelnou.
- Důkaz povlaku na uznávané metody: solná mlha podle ISO 9227, screening na vodíkovou křehkost podle ISO 15330 nebo ASTM F1940, kde to vyžaduje specifikace povlaku.
- Materiálové certifikáty podle EN 10204 3.1, dokumentaci PPAP a doložku o oznámení změny vložte do smlouvy o dodávce, nikoli do složky, kterou nikdo neotevře.
V regulovaných dodavatelských řetězcích – automobilový průmysl podle IATF 16949 nebo větrná energie podle dohody o kvalitě specifické pro zákazníka – je tepelné zpracování obvykle považováno za speciální proces vyžadující kvalifikované operátory, kalibrované pece a průběžné zaznamenávání do grafů. Kupující, kteří požádají o tabulku pece jednou, při první objednávce, mají tendenci být těmi, kteří nikdy později nemusí provádět vyšetřování selhání.
Kalená a temperovaná ocel je spolehlivou odpovědí na konkrétní otázku: jak držíte součást na místě pod zatížením, aniž byste ji zkřehli? Odpovězte, že s jakostí materiálu, rozsahem temperování, limitem oduhličení a zdokumentovaným vypalováním a díl se chová tak, jak byl navržen. Odpovězte na něj samotným číslem tvrdosti a další revize výkresu bude zapsána ve zprávě o selhání.