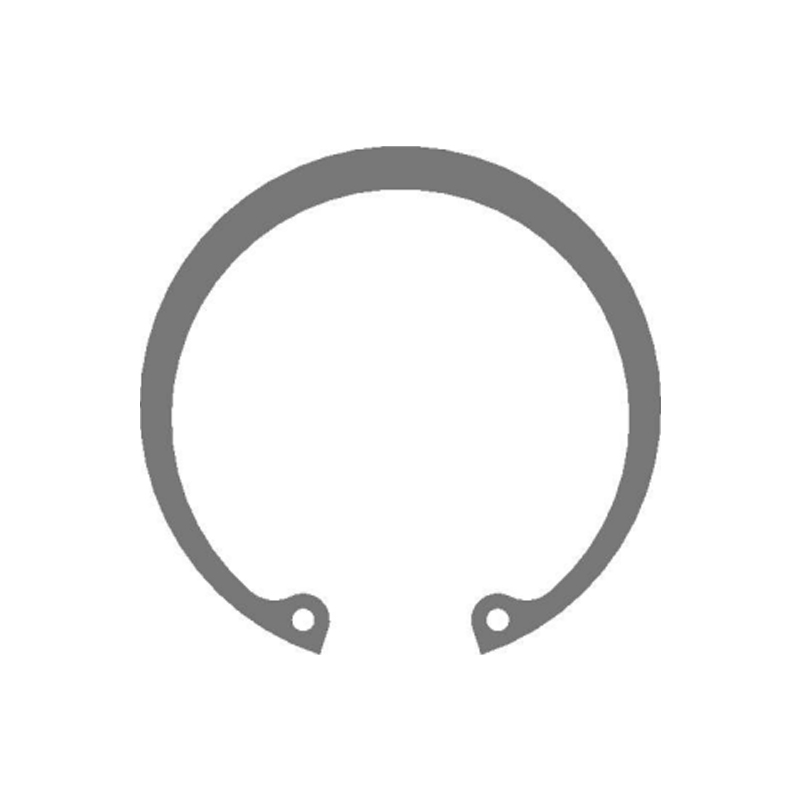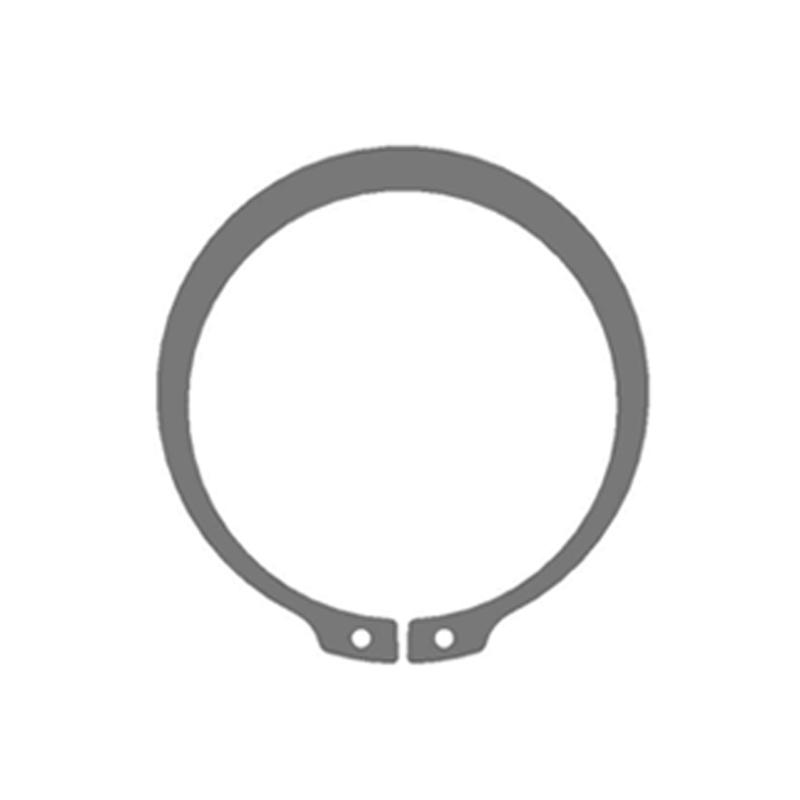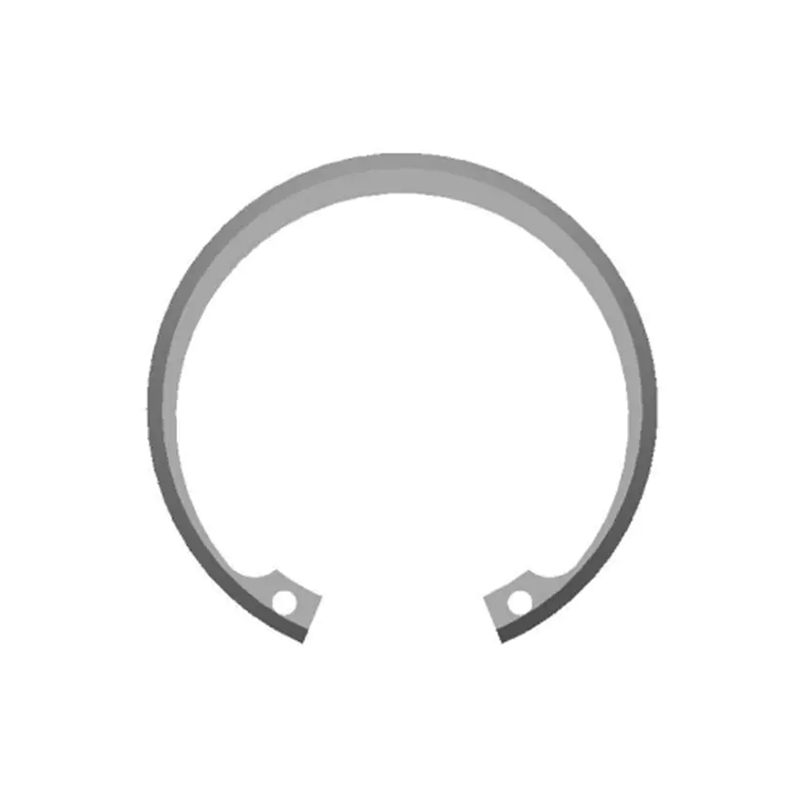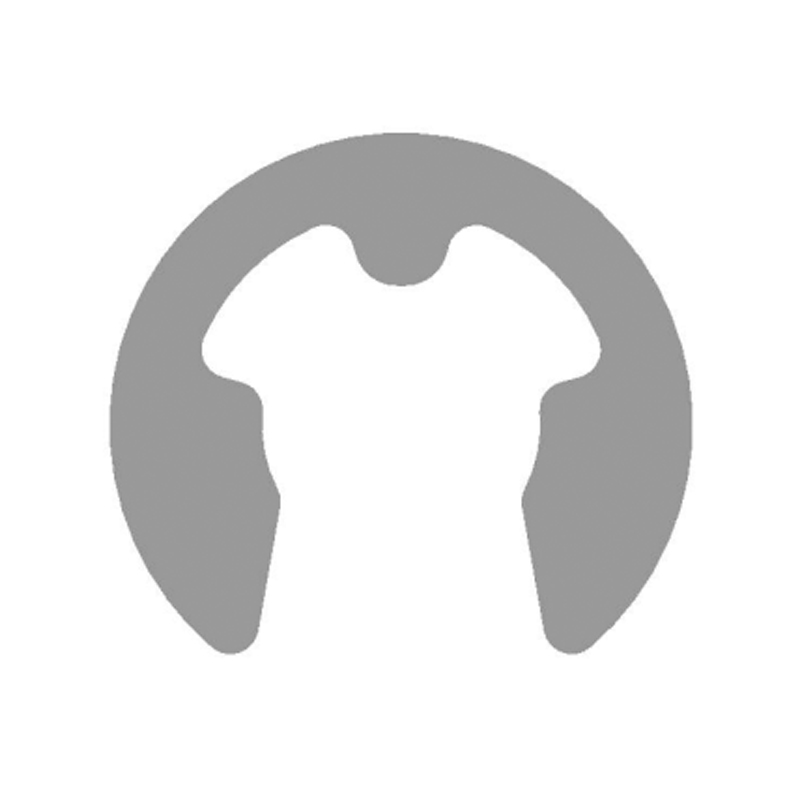
Pobřežní větrné místo vytáhlo nerezový pojistný kroužek z hliníkového otvoru převodovky po 14 měsících provozu. Pojistný kroužek stále vypadal jako nový. Hliníková drážka za ní byla pokryta bílým oxidovým práškem, stěna drážky měla nadměrnou velikost asi 0,1 mm a ložisko, které měl pojistný kroužek zablokovat, se již začalo axiálně pohybovat. S ocelí nebylo nic špatného, což je přesně důvod, proč tento způsob selhání proklouzne mimo kontrolní plány vytvořené kolem spojovacího prvku.
Nerezová ocel v korozi hliníku je výsledkem designu, nikoli vadou materiálu. Všude tam, kde nerezový pojistný kroužek, šroub, podložka nebo konzola sdílí vlhký povrch obsahující chloridy s hliníkem, se hliník stává anodou a uvolňuje kov, aby chránil nerez. Užitečnou otázkou není, který kov je lepší, ale kolik hliníku si můžete dovolit ztratit, na jakém rozhraní a za kolik let provozu.
Krátká verze: hliník je anodou, nerezová ocel je katodou a stoupání z 304 na 316L nezmění téměř nic na tom, jak rychle hliník trpí.
- V mořské vodě jsou hliníkové slitiny blízko -0,75 V oproti SCE, zatímco 316 nerez sedí blízko -0,05 V, což je mezera zhruba 0,7 V.
- Potenciální rozdíl nad 0,25 V je považován za rizikový v kontrolovaném prostředí a nad 0,5 V v námořní službě.
- Stupnice poškození s poměrem plochy katody k anodě, dobou prodlevy chloridů a geometrií štěrbiny, nikoli podle třídy slitiny na výkresu.
- Spolehlivou opravou je přerušená elektrická cesta, řízené odvodnění nebo záměrně zvolená obětovaná část.
Tři podmínky a proč hliník vždy prohrává
Galvanický článek potřebuje všechny tři následující najednou. Odstraňte kterýkoli z nich a hliník přežije:
- Kovový kontakt mezi nerezovou částí a hliníkovou konstrukcí.
- Potenciální rozdíl dostatečně velký, aby poháněl proud, kolem 0,6 až 0,7 V pro pasivní nerezovou ocel proti hliníku v chloridových podmínkách.
- Souvislý elektrolytický film přemosťující oba kovy: mořské usazeniny, kondenzace, mycí voda a zbytky rozmrazovací soli, to vše splňuje podmínky.
Hliník se brání 2 až 4 nm vrstvou oxidu, která se na suchém vzduchu během několika sekund zreformuje, a proto vnitřní hliníkové sestavy s nerezovými spojovacími prvky často vydrží desítky let. Chlorid útočí lokálně: oxid se v jednom bodě rozpadne, jáma se otevře a roztok uvnitř této jámy může klesnout na pH 3 až 4, zatímco okolní povrch zůstává pasivní. Prohlubeň stále roste dovnitř, i když viditelný povrch stále vypadá jako zdravý.
Anoda je přidělena, nikoli dohodnuta
Hliník sedí u galvanické řady hluboko pod nerezem. Proud vytéká z hliníku do nerezu, takže hliník ztrácí hmotu bez ohledu na to, která část je větší.
Poměr plochy nastavuje rychlost
Malý nerezový šroub ve velké hliníkové desce rozloží ztrátu tence. Velká nerezová deska držící malý hliníkový nástavec soustřeďuje proud do malé anody a prořezává hlubokou jámu.
Štěrbiny udržují buňku při životě
Drážky pojistných kroužků, čela podložek a spoje konzol zachycují chlorid a udržují vlhkost mnohem déle než otevřené povrchy a zároveň omezují kyslík.
V sestavách pojistného kroužku a podložky jsou zranitelné povrchy úzké a předvídatelné: stěna drážky v hliníkovém otvoru, osazení hřídele za vnějším pojistným kroužkem a kontaktní páska pod plochou nebo zvonovou podložkou. Tyto body se nejhůře kontrolují a nejsnáze se vynechávají ze specifikace povlaku.

Možnosti upevňovacích prvků a co každá volba dělá s hliníkem
Níže uvedené srovnání pokrývá možnosti, které technické týmy skutečně specifikují pro stejný hliníkový spoj v prostředí obsahujícím chlorid.
Jedna proměnná, kterou lze snadno přehlédnout: tepelné zpracování a povrchová úprava posouvají korozní chování lisovaných dílů více, než většina nákupních specifikací připouští. Pasivovaný pojistný kroužek 316L a nepasivovaný pojistný kroužek se mohou ve stejné drážce chovat odlišně – vliv tepelného zpracování a povrchové úpravy na odolnost lisovaného pojistného kroužku proti korozi stojí za přečtení, než kresbu zmrazíte.
Skrytá metrika: Poměr plochy katody k anodě
Většina specifikací se zastaví na "použít nerez". Proměnná, která rozhoduje o tom, jak hluboko poškození sahá, je to, kolik katodického nerezového povrchu je elektricky spojeno s množstvím anodického hliníku.
Index prudce stoupá nad 10:1. To je důvod, proč nerezová konzola přišroubovaná k malému hliníkovému nástavci je horší galvanické provedení než nerezový pojistný kroužek usazený ve velkém hliníkovém pouzdře, i když oba používají stejnou ocel. S pojistným kroužkem se ztráta kovu šíří kolem drážky; s držákem se proud soustředí a během několika sezón vyřeže jámu.
Prostředí vše znásobuje. Vnitřní sestava C2 může být o dva řády mírnější než stejná geometrie v pobřežní instalaci C5-M, a pokud spoj vidí rozmrazovací sůl, předpokládejme, že článek je od prvního dne pod napětím.
Kde se objevují smíšené spoje hliník-nerez
- Automobilové a bateriové struktury: 34 %
- Fasády budov a obvodové pláště: 22 %
- Větrná a energetická zařízení: 18 %
- Námořní a pobřežní armatury: 14 %
- Všeobecný průmysl a HVAC: 12 %
Rozdělení je orientační, ale na rozdílech záleží. Klouby automobilového podvozku čelí postříkání a poškození od kamínků; větrná a pobřežní zařízení musí vydržet dlouhé intervaly údržby; fasády a obvodové stěny musí vydržet desítky let bez reálného přístupu pro přepracování. Každý případ se mění, ať už se spoléháte na izolaci, drenáž nebo obětní nátěr.

Pětikroková výběrová sekvence
Projděte si je postupně, protože každý krok mění hodnotu toho dalšího.
- Klasifikujte prostředí podle ISO 9223 (C1 až CX). Cokoli v C3 nebo vyšší, nebo jakákoliv expozice chloridům, by mělo být považováno za živý galvanický článek.
- Určete, která část je anodou, a odhadněte poměr plochy katody k anodě. Rozhodněte se předem, kterou komponentu si můžete dovolit ztratit.
- Rozbijte nebo ovládejte obvod: podložky a pouzdra izolátoru PA66-GF nebo PET, spojovací prvky potažené PTFE, eloxované a utěsněné hliníkové kontaktní plochy nebo lepená izolační podložka.
- Specifikujte kov a povrchovou úpravu: 316L (A4) s pasivací ASTM A967, kde je přítomen chlorid, nebo zinko-niklové pokovení, kde je přípustná pokovená ocelová část. Udržujte volné železo mimo hliníkové povrchy pomocí speciálních nerezových nástrojů a čistých pracovních stanic.
- Dokažte to ve skříni: ISO 9227 neutrální solná mlha po 720 hodinách jako základní linie, cyklické testování VDA 233-102 pro automobilové programy, poté zkontrolujte udržení krouticího momentu a opotřebení drážek na odizolovaných sestavách.
Tam, kde standardní katalogové díly nevyhovují geometrii spoje, je zakázkové lisování a tvarování obvykle levnější cestou než předělání pouzdra. Dongbo Fastener běží vývoj vlastních pojistných kroužků a lisování od obrábění po konečnou úpravu, což umožňuje, aby byla geometrie izolace a přidržovací prvek vyřešeny v jedné komponentě, spíše než ve stohu volných podložek.

Údržba, čištění a dodržování předpisů
- Čištění: pH pracích roztoků udržujte neutrální, zhruba 5 až 8. Louh sodný rozpouští vrstvu oxidu hlinitého, čističe na bázi chloridů zanechávají chemii jam na místě a ocelová vlna přenáší volné železo na povrch.
- Kontrola: na místech C4 a C5 kontrolujte každý rok každý kontaktní bod s odlišným kovem, zda neobsahuje výkvět bílého oxidu, skvrny na nerezu a ztrátu točivého momentu. Rozměry stěny drážky jsou prvním vážným indikátorem potíží.
- Dokumentace: ASTM G82 pro výběr galvanické řady, EN 1999-1-1 pro hliníkové konstrukce, ISO 9223 pro třídu korozivnosti, ASTM A967 pro pasivaci, ISO 9227 a VDA 233-102 pro důkazy zkoušek.
- Sledovatelnost: záznamy šarží spojující tepelné zpracování a povrchovou úpravu s každou výrobní šarží vám umožní vysledovat stížnost na korozi zpět ke konkrétní změně procesu namísto hádání.
Praktický závěr je jasný. Vyberte si nerezovou třídu pro vlastní přežití spojovacího prvku a zvolte izolaci, odvodnění a povrchovou úpravu pro přežití hliníku. The řízený výrobní a dokončovací proces za součástí je to, co dělá rozdíl v provozu, ne název slitiny na certifikátu.