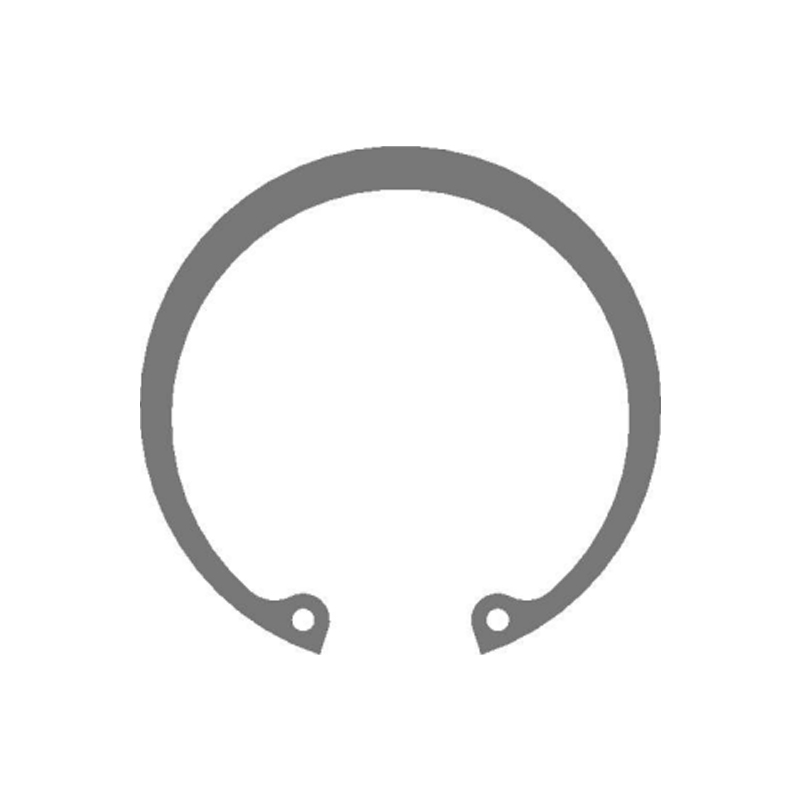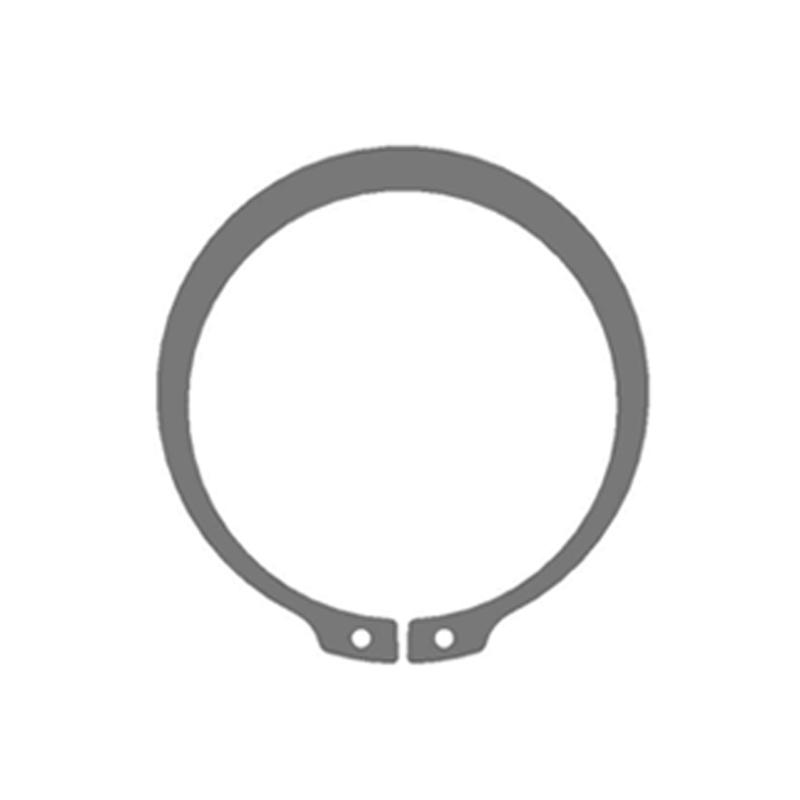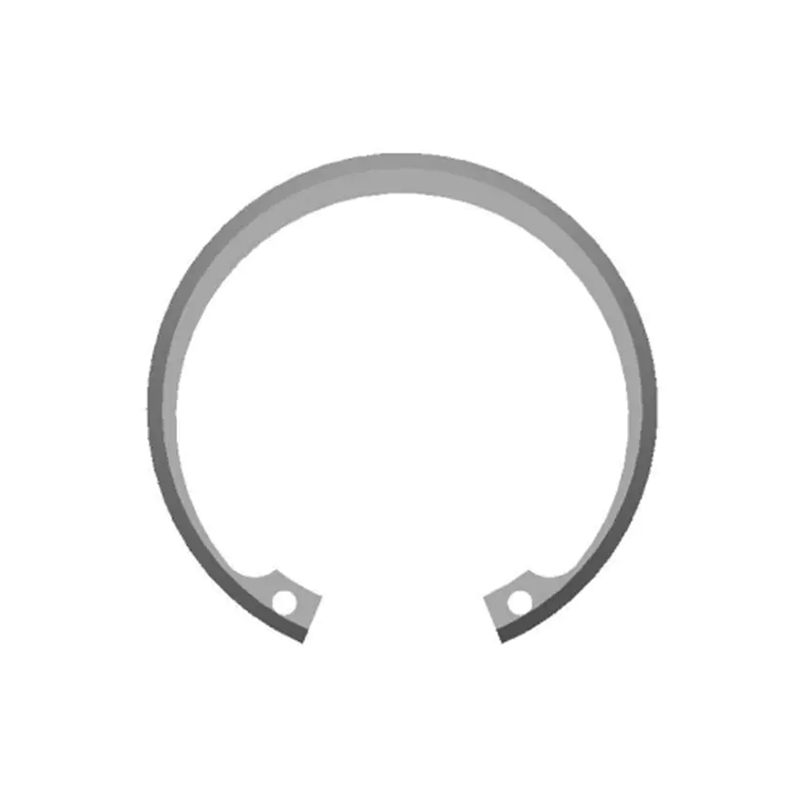
Technik nákupu zašle e-mailem stejný výkres pojistného kroužku DIN 471 třem dodavatelům lisování a obdrží nabídky, které se liší o 40 %. Výkres je shodný, tonáž lisu srovnatelná a žádná z citací není administrativní chyba. Mezera se nachází v materiálové řadě, která nebyla nikdy zafixována: jeden dodavatel nabízel pás 65 Mn s komerční tolerancí tloušťky, jeden uvedl 50CrV4 s přísnou kontrolou teploty a jeden uvedl nerezovou ocel 301, protože tato cívka již byla na skladě.
U axiálních pojistných kroužků, pružných podložek a lisovaných držáků rozhoduje výběr materiálu odpružení, únavová životnost, korozní chování a zhruba polovina ceny za kus. Je to technické rozhodnutí, které musí být učiněno před vyříznutím nástroje, protože jeho pozdější oprava znamená nové nástroje, nové schválení prvního výrobku a nové dodací lhůty.
- Uhlíková pružinová ocel 65Mn nebo SAE 1060/1070 pokrývá většinu povinností axiálního zadržení podle DIN 471 a DIN 472 při nejnižších nákladech na cívku.
- Nastupte na 50CrV4 nebo SAE 6150 pouze tehdy, když spoj zaznamená rázová zatížení, vysoký počet cyklů nebo potřebuje průchozí tvrdost nad 47 HRC.
- Nerez 301 nebo 304 řeší korozi, ale přidává 25 až 35 procent zpětného odpružení, které musí být navrženo do formy, nikoli korigováno v lisu.
- Samotný název třídy nedefinuje součást. Temperace, tolerance tloušťky a limit otřepů patří do objednávky.
Vlastnosti materiálu, které skutečně pohybují součástí
Čtyři vlastnosti pásu dělají většinu práce v programu přesného lisování. Tlaková kapacita je zřídkakdy omezením; cívka je.
Síla kluzu a odpružení
Pás s výtěžností 1 400 MPa potřebuje k dosažení stejné volné mezery zhruba o 8 až 12 procent větší přehyb než pás 900 MPa. Toto číslo je zabudováno do geometrie matrice a není ponecháno na posouzení operátora.
Otužování práce
Austenitic 301 tvrdne při svém formování. Progresivní matrice, která pohodlně běží 304, může při přepnutí na polotvrdou 301 potřebovat jinou vůli razníku a pomalejší podávání pásu.
Tolerance teploty a tloušťky
Na pojistném kroužku 0,8 mm mění tloušťka cívky plus minus 0,02 mm proti plus nebo minus 0,05 mm měřitelně instalovanou radiální sílu a znásobuje stížnosti na otevírání mezer.
Stav hran a otřepů
Otřepy nad 5 procent tloušťky materiálu se na vibračním hřídeli stávají spouštěčem únavových trhlin. Odjehlování a úprava hran patří na výkres, nikoli na ústní domluvu.
Dodavatelé, kteří řídí tyto proměnné pod jednou střechou, mají výhodu, protože změnu teploty lze ověřit na hotovém prstenci spíše než vyjednávat mezi mlýnem, lisem a tepelným zpracovatelem. A vertikálně integrovaný výrobní řetězec který zahrnuje válcování surovin, lisování, lisování, tepelné zpracování, fosfátování, ultrazvukové čištění a automatizované optické třídění tuto zpětnovazební smyčku značně zkracuje.
Porovnání materiálů pro přesné lisování kovů
Pět materiálových skupin pokrývá drtivou většinu přesných lisovaných spojovacích prvků, pojistných kroužků a konstrukčních svorek. Níže uvedené údaje jsou orientační pracovní rozsahy, nikoli limity specifikací, a každá objednávka by měla být potvrzena certifikátem mlýna.
Sloupec indexu nákladů je ten, který se při kotaci nejčastěji přeskakuje. O 40 procent levnější cívka může přidat více než 40 procent k celkovým nákladům, pokud si vynutí druhou revizi matrice, vyšší zmetkovitost nebo doplňkový krok potahování. Porovnejte náklady na vykládku za přijatý kus, nikoli náklady na kilogram.
Standardní katalogové díly, jako jsou pojistné kroužky hřídele DIN 471 a vysokozátěžové podložky Belleville podle DIN 2093, jsou běžně specifikovány z prvních dvou rodin a obě jsou hromadně vyráběny z uhlíkové a legované pružinové oceli.
 Pružinová podložka Belleville s vysokým zatížením-DIN2093 Dodavatelé Domů Produkty Pružinová podložka Belleville Pružinová podložka Belleville-DIN2093 pro vysoké zatížení Zobrazit produkt →
Skryté metriky: Springback, Scrap a Die Life
Odpružení je číslo nejčastěji podceňované ve fázi nabídky. Při použití uhlíkové pružinové oceli jako základní linie 100 ukazuje níže uvedený graf, jak se stejná nominální geometrie chová, když je pásek vyměněn bez dotyku nástroje.
Relativní index odpružení, 65Mn = 100
Další dvě čísla se v nabídce objevují jen zřídka. Za prvé, míra zmetkovitosti: dobře vedená progresivní matrice z uhlíkové oceli obvykle obsahuje 1,5 až 2 procenta, zatímco nezměněná matrice převedená na nerezovou může klesnout na 4 až 6 procent, dokud nebudou revidovány vůle a poloměry. Za druhé, interval údržby matrice: tvrdokovové razníky s uhlíkovou ocelí mohou vydržet 800 000 zdvihů mezi přebroušením, zatímco stejný nástroj na nerezu nebo bronzu často klesne na přibližně 300 000 zdvihů.
Povlak a tepelné zpracování přidávají další vrstvu skrytého rizika. Porozumění jak tepelné zpracování a povrchová úprava ovlivňují vlastnosti lisovaného pojistného kroužku pomáhá vyhnout se specifikaci lesklého zinkového povrchu na součásti, jejíž tvrdost je již vyšší než 1 000 MPa bez kroku uvolnění vodíkového křehnutí.
Kde každá materiální rodina končí
Poptávka po pojistných kroužcích, podložkách a lisovaných konstrukčních dílech se soustředí v malém počtu průmyslových odvětví. Níže uvedená distribuce odráží typické vzory objednávek pro komponenty axiálního upevnění spíše než jakoukoli kombinaci jednotlivých zákazníků.
- Automobilový průmysl, 42 procent
- Větrná energie, 18 procent
- Stavební stroje, 14 procent
- Průmyslové stroje a jiné, 26 procent
Automobilový průmysl upřednostňuje 65Mn a 50CrV4 v sestavách převodovky a ložisek kol, kde je počet cyklů vysoký a nákladový tlak je konstantní. Větrné aplikace tlačí na legovanou ocel a nerez, protože přístup k údržbě je drahý a servisní intervaly trvají roky. Stavební zařízení toleruje silnější profily a těžší nátěry, zatímco běžné průmyslové stroje jsou tam, kde nestandardní lisované díly, držáky a limitní klece nahrazují obráběné součásti při nižší hmotnosti a ceně.
Pracovní postup pro výběr a kvalifikaci v šesti krocích
- Definujte zátěž a životnost cyklu. Axiální přídržná síla, úroveň vibrací, očekávané cykly a rozsah provozních teplot předcházejí jakékoli diskusi o jakosti.
- Opravte standard rozhraní. DIN 471, DIN 472, DIN 983 nebo vnitřní výkres určuje rozměry drážky a tím i instalované napětí.
- Vyberte materiál a temperaci. Porovnejte vystavení korozi a cílovou tvrdost a poté explicitně specifikujte toleranci tloušťky a limit otřepů.
- Navrhněte matrici kolem pružiny. Ohyb, vůle a poloměry se nastavují ze skutečných vlastností pásu, nikoli z obecné tabulky.
- Ověření pomocí prvních článků. Rozměrové uspořádání, profil tvrdosti a funkční test lícování na skutečné hřídeli nebo vývrtu.
- Uzamkněte proces pro hlasitost. Před náběhem zdokumentujte číslo tepelného zpracování, cyklus tepelného zpracování a frekvenci kontrol.
Když geometrie nespadá mimo katalogové standardy, platí stejný pracovní postup s jedním dodatkem: samotná cesta lisování se stává proměnnou návrhu. Díly, jako jsou držáky, podložky a limitní klece, se běžně vyrábějí jako zakázkové výlisky, kde se třída materiálu a sekvence tváření vyvíjejí společně.
 Dodavatelé limitních klecí odolných proti opotřebení Home Produkty Nestandardní lisovací díly Limitní klec odolná proti opotřebení Zobrazit produkt →
Údržba, sledovatelnost a kontroly souladu
Výkon materiálu v terénu závisí na dokumentaci a manipulaci stejně jako na chemii. Následující kontroly zabrání většině sporů a vracení polí.
- Certifikáty fréz podle EN 10204 3.1 pro každé číslo tavby, uchovávané u výrobní šarže.
- Prohlášení RoHS a REACH pro pokovené a fosfátované povrchové úpravy, obnovované s každou změnou procesu.
- Testování solnou mlhou podle ISO 9227, typicky 96 hodin pro trojmocný zinek a 480 hodin nebo více pro nerezové třídy.
- Uvolnění vodíkové křehkosti do čtyř hodin po pokovení u dílů s pevností v tahu nad 1 000 MPa.
- Sledovatelnost šarže od svitku až po karton, podporovaná značením čárovým kódem a kontrolou zásob typu „first-in-first-out“.
- Vstupní kontrola pokrývající tloušťku, tvrdost, temperování a povrchové vady předtím, než se svitek dostane do lisu.
- Suché skladování a balení VCI pro nepokovenou uhlíkovou ocel, protože rez na polici je vadou dodávky, i když je díl správný.
Automatizované optické třídění a konečné testování výkonu uzavírají smyčku. Když je každý kroužek zkontrolován na mezeru, rovinnost a praskliny po tepelném zpracování, odchylky materiálu jsou zachyceny před odesláním, nikoli během montáže.
Výběr přesných materiálů pro lisování kovů je krátkým seznamem rozhodnutí učiněných ve správném pořadí: standard a zatížení na prvním místě, jakost a temperování na druhém, tolerance a povrchová úprava třetí. Dodavatelé, kteří mohou pojmout všechny tři kroky v rámci jednoho systému kvality, od svitku po tříděný karton, odstraňují nejběžnější zdroj odchylek v lisovaných pojistných kroužcích a zakázkově lisovaných dílech. Předložte věcnou otázku na stůl dříve, než je kostka seříznuta, a 40procentní rozpětí mezi kotacemi se obvykle zhroutí do jediného obhájitelného čísla.