Výkres říká „ocel tažená za studena“, ale nákupní objednávka vyžaduje proces, temperování a toleranci. To je obvyklá mezera, když se pojistný kroužek hřídele, držák ložiska, talířová pružina nebo lisovaná podložka přesouvají z prototypu do sériové dodávky. Ocel tažená za studena není jediné třídy; je to stav vzniklý tažením tyče nebo drátu válcovaného za tepla skrz matrici při pokojové teplotě. Výsledkem je hladší, rovnější, rozměrově konzistentnější surovina s vyšší pevností, ale také se zbytkovým napětím a sníženou tažností, kterou je třeba spíše konstruovat, než předpokládat. U spojovacích prvků je praktickou výhodou méně překvapení ohledně velikosti na lisu nebo soustružnickém centru; praktickým rizikem je považovat „za studena tažené“ jako úplnou specifikaci.
Sečteno a podtrženo pro nákup týmů
- Ocel tažená za studena je podmínka procesu, nikoli jakost. Specifikujte základní ocel, redukci tažení, tepelné zpracování a konečné mechanické vlastnosti.
- Pevné tolerance a povrchy bez okují snižují sekundární obrábění a zmetkovitost, zejména u pojistných kroužků, podložek a tenkých lisovaných dílů.
- Pevnost stoupá a tažnost klesá. Odpružení, praskání a zbytkové napětí vyžadují ověření při tváření a tepelném zpracování.
- Porovnejte cenu s výtěžností hotového dílu, nikoli za kilogram. Přímost, průřez v blízkosti sítě a stabilní posuv mohou snížit celkové náklady.
Jaké změny se mění kreslením za studena v oceli
Tažení za studena začíná tyčí nebo drátem válcovaným za tepla, který je vyčištěn, potažen lubrikantem, protažen matricí, narovnán a řezán. Redukce matrice opracovává povrch za studena a stlačuje profil. Typické úkosy zjemňují průměr a oválnost, zlepšují přímost a vytvářejí hladký povrch. Vzhledem k tomu, že materiál zůstává pod svou teplotou rekrystalizace, dochází k násobení dislokací, čímž se zvyšuje pevnost v tahu a mez kluzu a zároveň se snižuje tažnost. Kompromisem je uložená energie: zbytkové napětí a tvrdší povrch mohou pomoci nebo zranit pozdější vysekávání, ražení a ohýbání.
Tolerance a přímost
Tyč tažená za studena má obvykle užší průměr a přímost než válcovaná za tepla. To je důležité u soustruhů s tyčovým posuvem a progresivních lisů, kde se malé odchylky posuvu stávají zmetkem nebo opotřebením nástroje.
Stav povrchu
Hladší povrch bez vodního kamene zlepšuje životnost matrice a rovnoměrnost povlaku. Stále ověřte švy, přesahy, oduhličení a manipulační značky, protože kosmetické vylepšení může skrýt podélnou vadu.
Mechanické zvedání
Údaje o průmyslovém tažení za studena ukazují, že standardní tah může zvýšit pevnost v tahu zhruba o 25–30 %. Zvyšuje se také mez kluzu, zatímco prodloužení a zmenšení plochy klesají.
Napětí a tvarovatelnost
Zbytkové napětí může způsobit deformaci po drážkování, ražení nebo tepelném zpracování. Žíhání pro odlehčení pnutí může být potřebné pro náročné tváření nebo pro díly, které musí po obrábění udržet rovinnost.
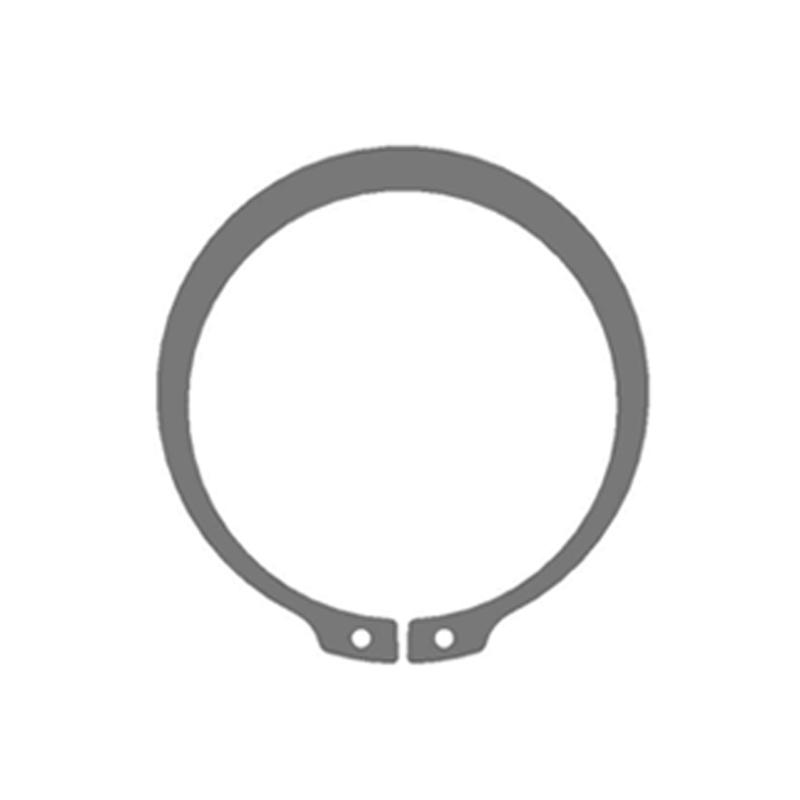
Užitečným příkladem je pojistný kroužek hřídele. Kroužek musí sedět v drážce, odolávat axiálnímu zatížení a přežít instalaci bez trvalého nastavení. Pokud je surovina tažena za studena, ale krok uvolnění napětí je vynechán, díl může projít kontrolou rozměrů a přesto může prasknout na výstupcích. Pro typickou aplikaci uchycení hřídele porovnejte geometrii drážky a stav materiálu se standardní rodinou, jako jsou:
 DIN471 Vnější pojistné kroužky pro hřídele Porovnejte geometrii drážky a stav materiálu pomocí této řady DIN471, která uvádí velikosti, nosnosti, materiály a povrchové úpravy pro pojistné kroužky hřídele. Zobrazit produkt →
Popis výkresu by měl uvádět jakost základní oceli, stav drátu nebo tyče a konečnou tvrdost, nikoli pouze „ocel tažená za studena“.
Tažené za studena vs. válcované za tepla vs. válcované za studena: Praktické srovnání
„Válcované za studena“ a „tažené za studena“ se v konverzaci často používají zaměnitelně, ale nejedná se o stejnou nákupní cestu. Válcování za studena snižuje tloušťku na válcovací stolici; tažení za studena táhne kulatou nebo tvarovanou část matricí. Obě ocel zpevňují, ale liší se rozměrový výsledek, tvarová schopnost a cenová základna.
Porovnání je směrové a závisí na jakosti oceli, redukci tažení a tepelném zpracování.
Nákup by měl porovnávat celkové náklady, nikoli samotnou cenu tyče. Tyč tažená za studena může stát více za kilogram, ale může eliminovat rovnání, snížit přídavky na obrábění a stabilizovat posuv lisu. Protože tažení za studena převádí variace mlýna na řízenou surovinu, kontrola vstupního materiálu, tepelné zpracování a příprava povrchu jsou důležité stejně jako popis tažení; dodavatelem s vlastní činností řízení výroby a tepelného zpracování může držet tyto proměnné uvolnění k uvolnění.
Skryté mechanické účinky by si kupující měli ověřit
Viditelný přínos je rozměrový. Skryté efekty jsou mechanické a zbytkové. Níže uvedený graf používá směrové indexy k znázornění toho, co standardní tah tažený za studena obvykle dělá se surovinou válcovanou za tepla; je to screeningová pomůcka, nikoli limit pro přijetí.
Válcované za tepla tensile: 100
Tažené za studena tensile: 125–130
Tažené za studena yield: 115–125
Tažnost: 70–85
Přímost: vysoká
Pomocí těchto indikátorů můžete pokládat lepší otázky. Nákupní specifikace by měla definovat zkušební metody, odběr vzorků a to, zda jsou vlastnosti zaručeny na tažené tyči nebo po tepelném zpracování. Ověřte pevnost v tahu a mez kluzu, tažnost, tvrdost, zbytkové napětí nebo stav uvolnění napětí, povrchové vady a přímost. U dílů, které jsou po vytažení drážkované, ražené nebo ohýbané, spusťte zkoušku tváření, která zahrnuje skutečnou dávku a mazání.
- Zeptejte se, zda mlýn nebo zásuvka dodává mechanické vlastnosti při konečné velikosti tažené za studena.
- Pokud má součást těsnou rovinnost nebo silné tváření, potvrďte žíhání s odlehčením od pnutí.
- Zkontrolujte meze švu a oduhličení pro pojistné kroužky s malým průřezem a pružné podložky.
Kde se hodí ocel tažená za studena: Aplikační směs
Ocel tažená za studena je běžná tam, kde malá část musí nést zatížení s malým obráběním: automobilové svěrky a pojistné kroužky, sestavy sklonu a vychýlení větrných turbín, stavební kování a obecné strojní zařízení. Níže uvedený mix je ilustrativní plánovací pohled pro spojovací prvky tažené za studena a lisované součásti, nikoli statistika trhu.
Automobilový průmysl a doprava – 45 %
Vítr a energie – 25 %
Stavební technika – 20 %
Obecné stroje – 10 %
Ve větrných a těžkých zařízeních jsou vysoce zatížené talířové pružiny a pojistné kroužky často specifikovány s pásem taženým nebo válcovaným za studena, protože předpětí musí zůstat stabilní kvůli vibracím. Reprezentativní rodina talířových pružin pro vysoké zatížení je:
 Pružinové podložky DIN2093 Belleville s vysokým zatížením Prohlédněte si tuto rodinu talířových pružin DIN2093 pro stabilní axiální předpětí s možnostmi materiálu a povlaku vhodnými pro aplikace s vibracemi a těsněním. Zobrazit produkt →
Stejná logika platí pro automobilové držáky ložisek a stavební hardware: stav tažený za studena pomáhá udržet konzistentní polotovar, ale povlak, tvrdost a směr instalace stále určují výkon v terénu.
Pracovní postup výběru pro nákup a inženýrství
Funkční proces výběru udržuje materiál, tvarování a kontrolu svázané s funkcí součásti. Tuto sekvenci použijte, pokud je navržena ocel tažená za studena pro pojistný kroužek, podložku nebo lisování.
- Definujte funkci: axiální zadržení, předpětí, rozložení zatížení nebo konstrukční podpora. Funkce nastavuje povolenou tvrdost, houževnatost a rovinnost.
- Opravte základní třídu a stav taženého za studena. Uveďte jakost oceli, rozsah redukce tažení a zda je požadováno uvolnění napětí.
- Nastavujte tolerance podle lícování, nikoli podle pohodlí frézky. Šířka drážky, tloušťka kroužku a vrtání nebo vůle hřídele by měly řídit rozměrový popis.
- Vyžadovat mechanické a metalurgické zprávy. Zahrňte meze tahu, průtažnosti, prodloužení, tvrdosti a povrchových vad, pokud ovlivňují montáž.
- Společně ověřte tvarování a tepelné zpracování. Odpružení po ražení, prasknutí výstupku a deformace po kalení jsou problémy procesu, nejen problémy materiálu.
- Ovládání změny zámku. Zdroj základní oceli, opotřebení průvlaku, cyklus žíhání a šarže povlaku by měly před odesláním spustit kontrolu.
Pokud se výkres přesune za standardní kroužky do držáků, mezních klecí nebo kroužků speciálního tvaru, přiveďte dodavatele lisování do kontroly výkresu před řezáním nástroje. Brzy přizpůsobení produktu práce může zabránit tomu, aby byla surovina tažená za studena vybrána pro geometrii, kterou nemůže ekonomicky vytvořit.
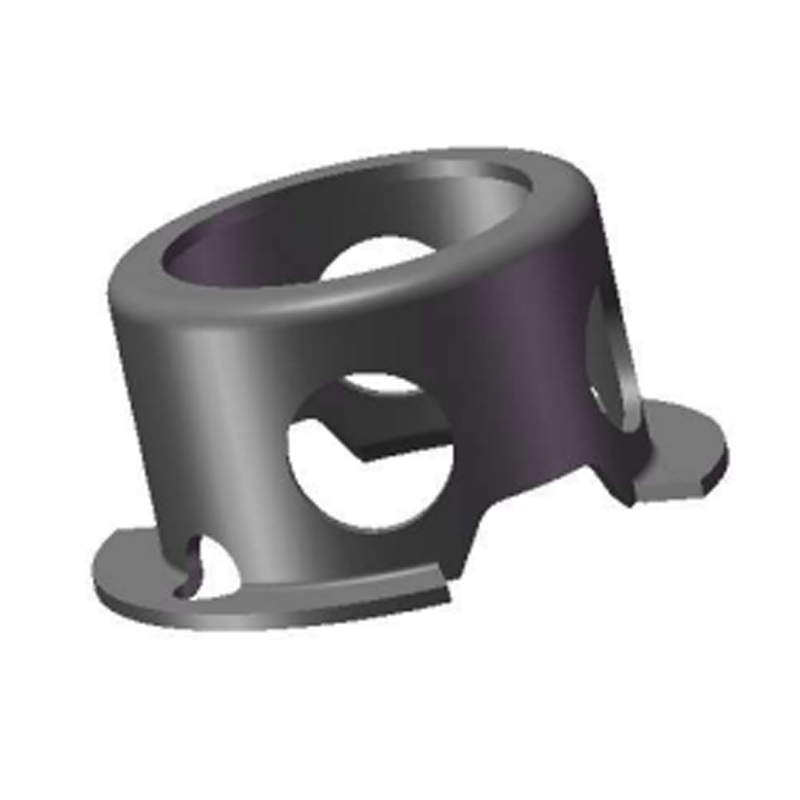 Vlastní limitní klece odolné proti opotřebení U kroužků speciálního tvaru a limitních klecí tato zakázková lisovaná součást podporuje kontrolu výkresů s možnostmi materiálu, povrchové úpravy a vývoje forem. Zobrazit produkt →
Poznámky k údržbě, sledovatelnosti a shodě
Ocel tažená za studena je citlivější na skladování než materiál válcovaný za tepla, protože nemá žádné okují, které by tlumily vlhkost. Několik praktických ovládacích prvků chrání investici po obdržení.
- Tyče a drát skladujte na suchém, vyvýšeném místě a vyhněte se cyklům kondenzace. Povrchy tažené za studena mohou rychle rezavět.
- Chraňte rovné tyče před ohýbáním a stočený drát před zauzlováním; poškození při manipulaci může zmařit výhodu přímosti.
- Sledovat tepelné číslo, losování, šarži tepelného zpracování a šarži povrchové úpravy prostřednictvím výrobního záznamu.
- Uchovávejte materiálové certifikáty, zprávy o rozměrech, výsledky tvrdosti nebo tahu a záznamy o zkouškách povlaku u šarže.
- U potažených nebo pokovených dílů ověřte u finišeru kontroly vodíkové křehkosti a požadavky na pečení.
- Použijte upozornění na změnu na zdroj základní oceli, redukci tažení, žíhání a povlakování, protože každý může posunout lícování nebo únavovou životnost.
Ocel tažená za studena je užitečnou odpovědí, když spojovací prvek nebo lisovaný díl potřebuje stabilní polotovar, hladký povrch a vyšší pevnost bez dalšího obrábění. Je to špatná odpověď, když výkres ponechává základní třídu, stav odlehčení napětí nebo konečné vlastnosti nedefinované. Specifikace nejbezpečnějšího nákupu považuje tažení za studena za jeden krok v řetězci – jakost oceli, redukci, tepelné zpracování, tváření, povlakování a kontrolu – a udržuje každý krok u skutečné funkce součásti.