Tým údržby potravinářského závodu vyměňuje stejný pojistný kroužek hřídele každých 14 měsíců. Kroužek má 17-4 PH, stáří do H900, protože to byl nejsilnější sloupec v datovém listu a neustále praská v oku, kde se shromažďuje oplachová voda. Slitina není problém. Podmínkou je. H900 nakupuje zhruba 1 310 MPa meze kluzu a zaplatí za to většinou chloridové meze pnutí-koroze.
Krátká odpověď: 17-4 (UNS S17400, AISI 630, EN 1.4542) je martenzitická precipitačně kalená nerezová ocel. Obrobíte nebo vyrazíte v měkkém stavu ošetřeném roztokem, poté jej necháte stárnout mezi 480 °C a 620 °C, abyste dosáhli meze kluzu od přibližně 725 MPa do 1 310 MPa. Určete jej, když potřebujete sílu nad rámec řady 300 a odolnost proti korozi nad rámec řady 400 a když ovládáte krok stárnutí. Neuvádějte jej, pokud limit stanoví chloridy, horká kyselina nebo trvalá provozní teplota nad zhruba 300 °C.
Téměř každé selhání 17-4 vidíme vysledováno zpět ke stejné základní příčině: ošetření stárnutím bylo považováno spíše za formalitu než za důvod, proč slitina existuje.
Jak funguje mechanismus srážení a kalení
Ošetření roztokem při teplotě asi 1 040 °C rozpouští legující prvky na plošně centrovaný kubický austenit. Chlazení vzduchem pak přemění tento austenit na nízkouhlíkový lištový martenzit, nikoli na tvrdý plátový martenzit náchylný k praskání z vysoce uhlíkové nástrojové oceli. Protože uhlík je omezen na 0,07 %, je chlazená struktura dostatečně měkká pro obrábění a rychlost chlazení je dostatečně jemná, aby zkreslení zůstalo malé ve srovnání s legovanou ocelí pro kalení a temperování.
Stárnutí je místo, odkud pochází síla. Podržením součásti při teplotě 480–620 °C po dobu jedné až šesti hodin se vysrážejí fáze bohaté na měď o průměru pouhých nanometrů spolu s karbidy niobu, které vymezují hranice zrn. Tyto precipitáty napínají martenzitovou mřížku a blokují dislokační pohyb. Stáří chladnější a sraženiny zůstávají jemné a koherentní, takže síla vrcholí. Stárnou a hrubnou: pevnost klesá, tažnost, houževnatost a odolnost proti korozi se obnoví.
Chemie dělá práci
Zhruba 15,5–17,5 % Cr, 3–5 % Ni, 3–5 % Cu a 0,15–0,45 % Nb. Chrom vytváří pasivní film, měď dodává sraženinu, niob zjemňuje zrnitost a oddaluje stárnutí.
Jeden krok s nízkým zkreslením
Žádná zhášecí nádrž, žádné riziko praskání, růst obvykle pod 0,1 %. Proto je tato třída vhodná pro hotové obráběné díly a tvarované kroužky, které musí držet toleranci.
Magnetické za každých podmínek
Na rozdíl od 304 nebo 316 zůstává 17-4 feromagnetický od podmínky A do H1150. Relevantní pro senzorové cíle, magnetické upínání a jakékoli sestavy, kde zbytkový magnetismus přitahuje nečistoty.
Údaje o vlastnostech podle stavu
Specifikace je křivka stárnutí. Níže uvedené hodnoty jsou typické hodnoty pokojové teploty pro tyče a malé výkovky podle ASTM A564 nebo AMS 5643; těžké úseky jedou níže, proto vždy uvádějte, odkud testovací kupón pochází.
Všimněte si, co tento obchod skutečně stojí. V pojistném kroužku nebo šroubovém spoji rozdíl mezi výtěžností 1 310 MPa a 725 MPa jen zřídka určuje konstrukci, protože změna drážky, závitu nebo průřezu selže dlouho před sypkým materiálem. Rozhodující je, zda díl přežije své prostředí po dobu servisního intervalu. V tomto ohledu je H900 často špatnou volbou a H1150 je často tou správnou.
The Numbers Most Data Sheets Bury
Mez kluzu lze snadno porovnat a snadno přecenit. Níže uvedená tabulka uvádí 17–4 oproti běžným alternativám při pokojové teplotě, přičemž místo marketingových údajů používá typická minima.
205 MPa
205 MPa
275 MPa
655 MPa
725 MPa
1 310 MPa
Body, které jsou důležitější než tyče:
- Chloridová koroze je skutečným stropem. Tahové napětí, chloridy a teploty nad zhruba 60 °C tvoří klasickou kombinaci a stav špičkového stárnutí je nejméně tolerantní. Přestárnutí na H1150 nebo H1150M je standardní zmírnění.
- Normy kyselých služeb omezují třídu na podmínky přetížení. NACE MR0175 / ISO 15156 nepřijímá 17-4 v H900, takže dřík ventilu nebo upevňovací prvek ústí vrtu specifikovaný na maximální pevnost nevyhovuje ještě před tím, než je opracován.
- Riziko vodíkové křehkosti stoupá s pevností. Pokud musí být galvanicky pokovován díl 17-4 na H900, cyklus pečení není volitelný a pokovovací dílna jej potřebuje zapsat do objednávky.
- Galling je běžné, když 17-4 běží proti 17-4 v klouzavém kontaktu. Rozdílná tvrdost, suché mazivo nebo výměna jedné protiplochy to řeší levněji než upgrade materiálu.
- Stárnutí zanechává tmavý oxid, který musí být odstraněn mořením nebo mechanickými prostředky, jinak se na povrchu nikdy neobjeví odolnost proti korozi, za kterou jste zaplatili.
Kde si třída zasluhuje své místo
Spotřeba se koncentruje v aplikacích, kde konstruktér potřebuje zhruba dvojnásobnou pevnost 316, aniž by vstoupil do legované oceli závislé na povlaku. Níže uvedené rozdělení je orientační plánovací pohled, nikoli studie trhu.
Letectví, 30 % — hardware ovladače, armatury, vysokopevnostní spojovací prvky a součásti draku letadla, kde se řídí AMS 5643.
Ropa a plyn, 25 % — dříky ventilů, šoupátka, sedla a podmořský hardware, téměř vždy v přestárlém stavu.
Chemie a proces, 18 % — hřídele čerpadel, oběžná kola, pouzdra a mísiče.
Potraviny, papír a farmacie, 12 % — škrabky, nože, násady a mycí kování.
Lékařské a laboratorní, 8 % — nástroje a nářadí; ostatní průmyslové využití tvoří zbytek.
Specifikace 17-4 spojovacích prvků, pojistných kroužků a lisovaných dílů
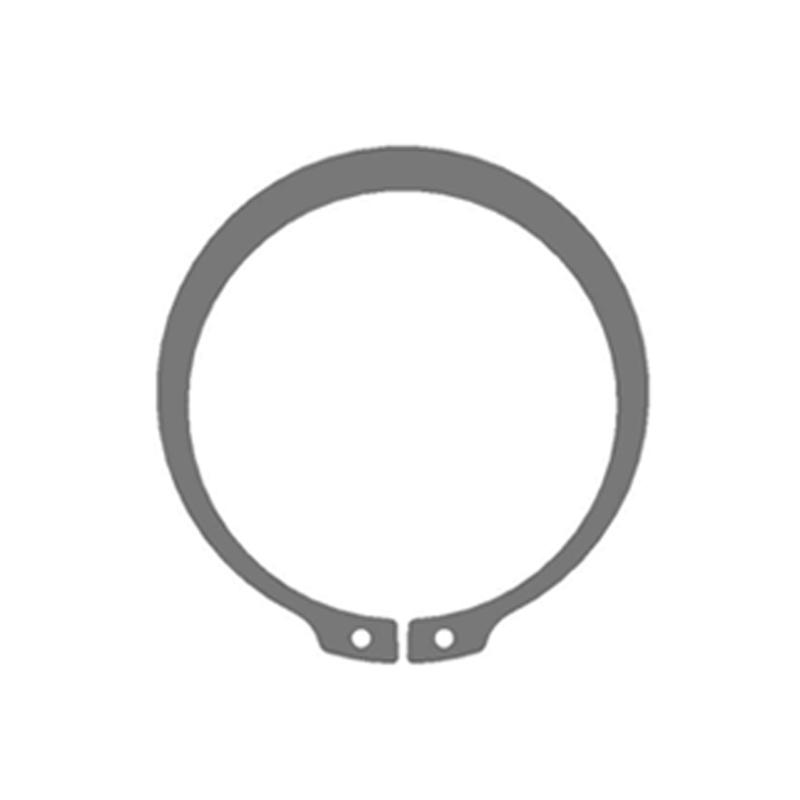
Pojistné kroužky a lisované podložky koncentrují zatížení do velmi malých částí, což mění logiku specifikace. Na vnějším pojistném kroužku pata patky, kontaktní plocha drážky a zkosená část nesou axiální zatížení a při výtěžnosti 1 310 MPa se ostrý vnitřní roh stává spouštěčem trhlin. Zadejte poloměry kořene, zlom hrany a orientaci otřepů, které udrží ražení otřepů na nezatížené ploše.
 DIN 471 Vnější pojistné kroužky pro hřídele Hřídelové kroužky podle DIN 471 s údaji o velikosti, materiálu, povlaku, zatížení a otáčkách pomáhají specifikovat axiální retenci tam, kde kořeny výstupků nesou soustředěné zatížení. Zobrazit produkt →
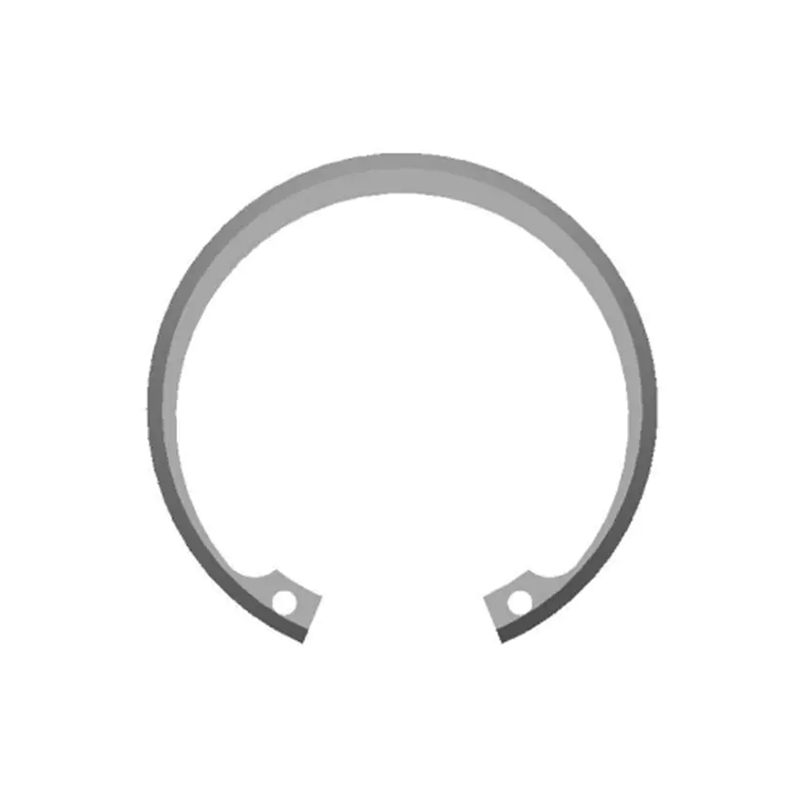
Vnitřní kroužky na drážce vývrtu po instalaci sedí v tlaku, takže pozorovaný způsob selhání se posouvá spíše směrem ke smyku drážky, únavě kroužku nebo trvalému ztuhnutí než k praskání výstupku. To je jeden z důvodů, proč jsou při retenci na straně vrtání běžné podmínky nadměrného stárnutí: o něco nižší výtěžnost s větším prodloužením snáší namáhání a vibrace při instalaci mnohem lépe než kroužek se špičkovým stárnutím, který nemá kam jít, když je příliš roztažen.
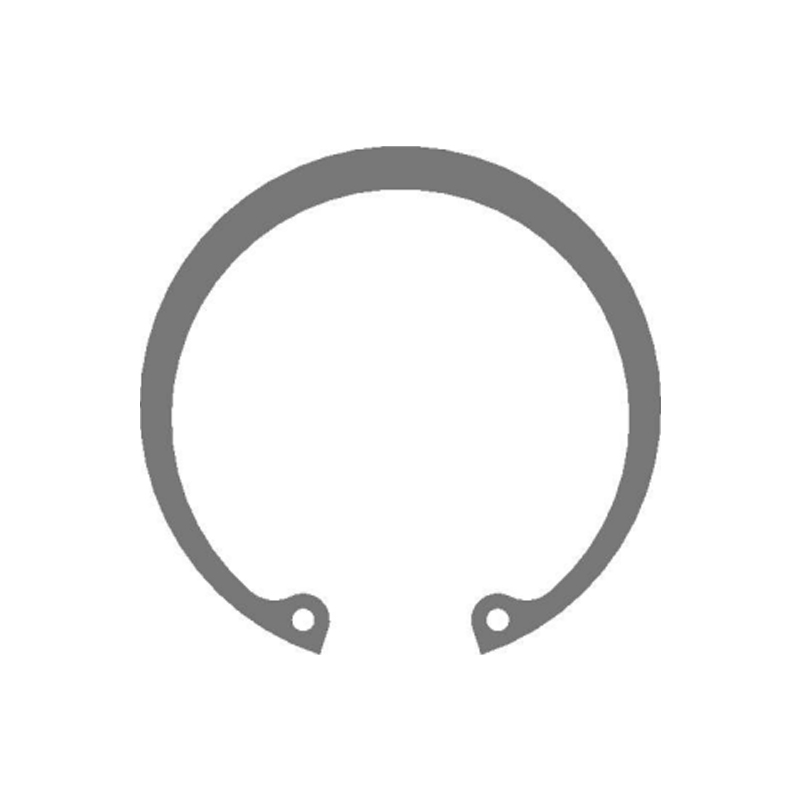 DIN 472 Vnitřní pojistné kroužky pro uchycení otvoru Vnitřní vrtací kroužky sedí v tlaku; Údaje o velikosti, materiálu, povlaku a zatížení podle DIN 472 podporují volby axiálního uchycení. Zobrazit produkt →
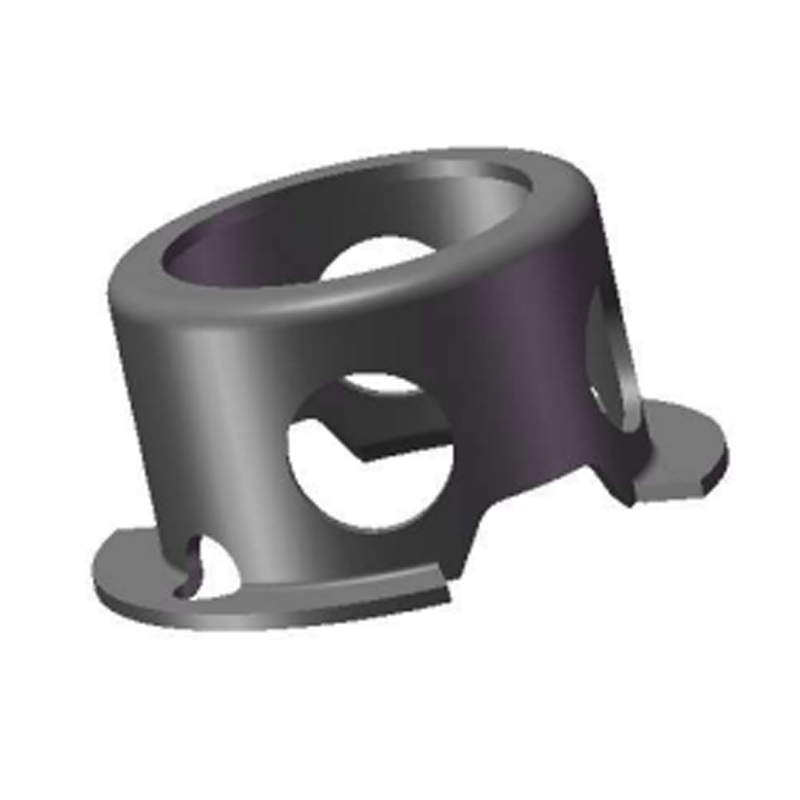
Lisované držáky, limitní klece a speciálně tvarované kroužky jdou opět jinou cestou. Jsou tvarovány ve stavu A, protože tvarování součásti 40 HRC je nepraktické a po tvarování stárnou. Odpružení v měkkém stavu je předvídatelné; ve starém stavu tomu tak není, takže kompenzace nástroje by měla být založena na žíhaném pásu a ověřena na první staré dávce. naše vlastní lisovací a tvářecí program je postaven na této posloupnosti: forma, stáří, odvápnění, pasivace, kontrola.
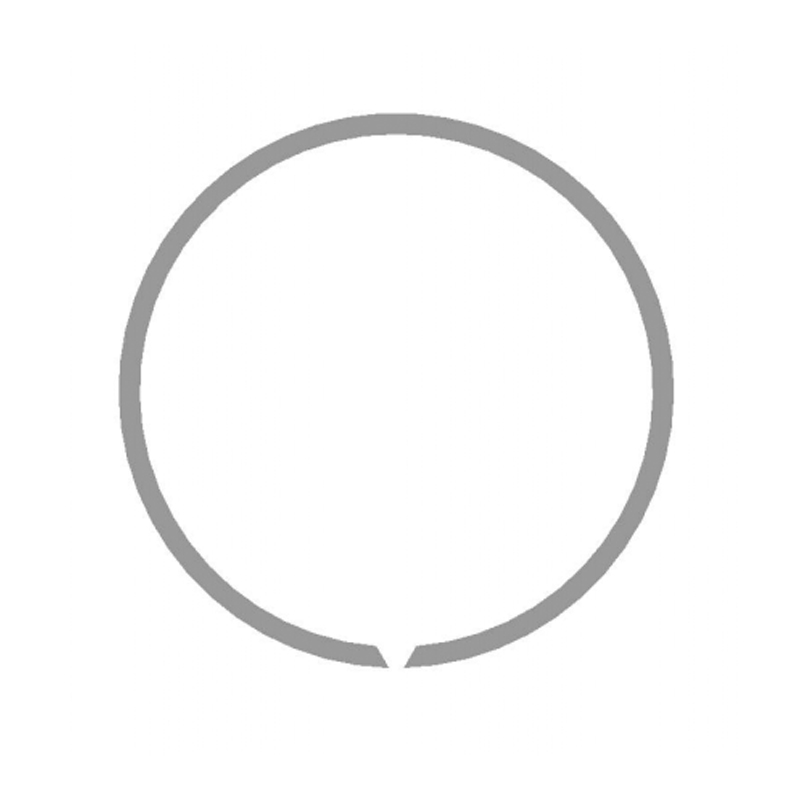
 Speciální dělené pojistné kroužky odolné proti korozi Zakázkové korozivzdorné dělené kroužky z nerezové oceli nebo slitin niklu pro uchycení hřídele nebo otvoru; ověřit tvrdost hotového dílu a sledovatelnost šarže. Zobrazit produkt →
Dva podrobnosti o nákupu mají větší hodnotu než jakákoliv síla. Za prvé, trvejte na sledovatelnosti šarže za tepla s číslem nabití stárnutím, protože smíšenou šarži nelze po sestavení vyjmout. Za druhé, specifikujte tvrdost na hotovém dílu, nejen na zkušební tyči: tvrdost je nejlevnějším ukazatelem toho, zda pec na stárnutí skutečně provedla to, co certifikát tvrdí.
Sourcing Workflow, který se vyhýbá přepracování
- Opravte zatěžovací stav. Axiální zatížení, amplituda vibrací, počet cyklů, montážní napětí a provozní teplota. Bez nich je výběr podmínek jen odhad.
- Vyberte stav z prostředí, ne z datového listu. Suché a statické body směrem k H900 nebo H1025; chloridy, mycí nebo kyselé servisní místo směrem k H1150 nebo H1150M.
- Napište celou specifikaci. Třída a číslo UNS, stav a cyklus stárnutí, rozsah tvrdosti, reference ASTM A564 nebo A693, povrchová úprava, pasivační standard, vypalování vodíkem, pokud je pokoveno, značení a sledovatelnost.
- Kvalifikujte proces, nejen vzorek. Do auditu patří stejnoměrnost stárnoucí pece, odstraňování oxidů, frekvence měření tvrdosti a výstupní kontrola vlastní výrobní a kontrolní tok .
- Ověřujte u prvního článku a pravidelně. Chemie, tvrdost, mikrostruktura a tam, kde je to relevantní, kontrola solným sprejem nebo SCC screeningem.
Poznámky k údržbě a shodě
- Nikdy znovu nestárněte nebo neuvolňujte stres 17-4 dílů na poli. Nekontrolovaná odchylka na špatnou teplotu může tiše odstranit několik stovek megapascalů meze kluzu a nic na součásti nebude vypadat jinak.
- Zkontrolujte drážky, zda na nich nejsou oděrky, štěrbinové skvrny a stopy svědků na kontaktu výstupku. Kroužek, který má trvalou sadu, již ztratil své předpětí a měl by být vyměněn, nikoli znovu namontován.
- Udržujte dokumentaci v souladu s uplatňovanou normou: ASTM A564 pro tyče a výkovky, ASTM A693 pro plechy, pásy a plechy, AMS 5643 pro letectví a kosmonautiku, EN 10088-3 stupeň 1.4542 pro evropské práce, s certifikátem EN 10204 3.1 jako základní linií.
- V případě kyselého provozu před uvedením cen ověřte stav přetížení a limit tvrdosti a ponechte požadavek NACE MR0175 / ISO 15156 viditelný na výkresu, nikoli zahrabaný v příloze specifikací.
- Plán pro oxid. Stárnutí na vzduchu vytváří tepelný nádech, který je třeba odstranit; pokud je na výkrese uvedeno pasivováno, ale proces vynechává moření, nebude korozní výkon v terénu odpovídat kvalifikačnímu testu.
Žádný výběr materiálu nepřežije slabé řízení procesu. 17-4 odměňuje dodavatele, který přistupuje ke stárnutí jako k metalurgické operaci se zaznamenaným cyklem, kontrolou tvrdosti každé šarže a následným čistým krokem odstranění okují. Získejte tyto tři správné a tato třída poskytuje kombinaci pevnosti, houževnatosti a odolnosti proti korozi, které se za cenu vyrovná jen málo slitin.